










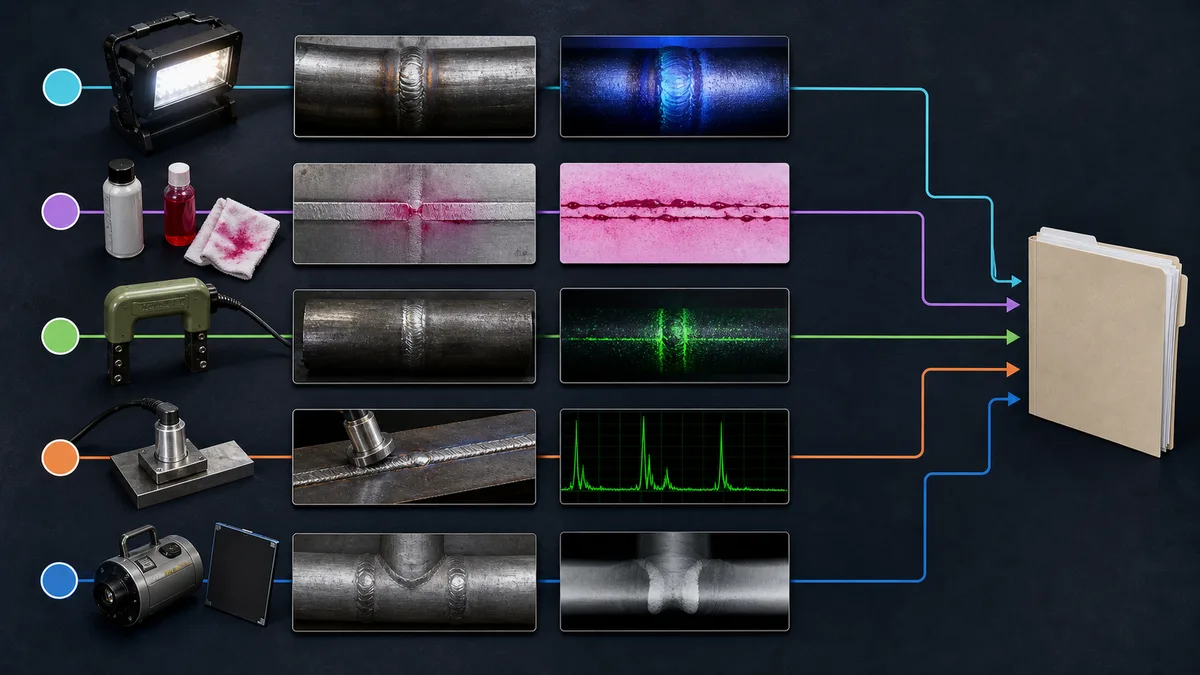
VT-, PT-, MT-, UT- und RT-Berichte in der ZfP-Software werden nicht als Kopien eines einzigen allgemeinen Formulars verwaltet, sondern als verfahrensspezifische Aufzeichnungen mit gemeinsamer Kennungs- und Genehmigungsstruktur. Auftrag, Bauteil und Schweißnahtkennung sind gemeinsam; Oberflächenzustand, Ausrüstung, technische Parameter, Rohnachweis, Bewertung und Annahmereferenz unterscheiden sich in jedem Verfahren.
Was ist die gemeinsame Berichtsstruktur für die fünf Verfahren?
Jede ZfP-Aufzeichnung sollte die Verbindung von Arbeitsauftrag, Bauteil- oder Schweißnahtkennung, Verfahren, Ausführungsdatum, Personal, Gerät, Verfahrensanweisung, Norm, Umfang, Rohnachweis, Bewertung und Genehmigung tragen.
Die gemeinsame Struktur erleichtert den Vergleich von Hunderten Prüfungsdaten innerhalb desselben Projekts. Kunde, Projekt, Leitung oder Ausrüstung, Schweißnahtnummer, Werkstoff, Dicke, Zeichnungs-/Isometriereferenz und Prüfungsanteil können einmal definiert werden. Anschließend wird der VT-, PT-, MT-, UT- oder RT-Auftrag mit diesem Haupteintrag verknüpft. So reißen die Akten nicht auseinander, wenn für dieselbe Schweißnaht zunächst die Sichtprüfung und danach Oberflächen- oder Volumenverfahren angewendet werden.
Die gemeinsamen Felder ersetzen jedoch nicht die verfahrensspezifischen technischen Details. Eine Aufzeichnung, die mit „Ergebnis: in Ordnung“ und einem einzelnen Foto endet, erklärt weder, welche Technik angewendet wurde, noch die Grenzen des Verfahrens oder auf welchem Nachweis die Entscheidung beruht. Die ZfP-Software sollte dem Anwender das Formular des richtigen Verfahrens öffnen, Pflichtfelder gemäß der Verfahrensanweisung verwalten und nicht einschlägige Felder nicht in den Bericht übernehmen.
An welchem Punkt trennen sich VT-, PT-, MT-, UT- und RT-Aufzeichnungen?
Die Verfahren unterscheiden sich hinsichtlich der von ihnen geprüften Art von Diskontinuitäten, der Werkstoffe und Bedingungen, in denen sie anwendbar sind, der verwendeten Ausrüstung und der erzeugten Rohnachweise.
| Verfahren | Wesentliche Aufzeichnungen | Typischer Rohnachweis | Fehler, den die Software verhindern sollte |
|---|---|---|---|
| VT — Sichtprüfung | Oberflächenzugang, Beleuchtungs-/Sichtbedingungen, Schweißnahtgeometrie, Maß und Position | Übersichts- und Nahaufnahme, Messbild, Skizze | Dass unklar bleibt, zu welcher Schweißnaht oder welchem Bereich das Foto gehört |
| PT — Flüssigeindringprüfung | Oberflächenvorbereitung, Produktsystem, Temperatur, Warte- und Entwicklungszeiten | Foto vor/nach dem Verfahren, Anzeigeskizze, Materialcharge | Bloße Ergebnisaufzeichnung ohne Prozesszeiten und Produktverfolgbarkeit |
| MT — Magnetpulverprüfung | Werkstoffeignung, Oberfläche, Magnetisierungstechnik, Feldrichtung und Medium | Anzeigefoto, Geräte-/Zubehör- und Verifizierungsnachweis | Zuweisung des Verfahrens an nichtferromagnetischen Werkstoff oder Ableitung des Annahmekriteriums aus der Verfahrensnorm |
| UT — Ultraschallprüfung | Prüfkopf, Frequenz, Winkel, Abtastfläche, Referenzblock, Empfindlichkeit und Abtastplan | A-Scan-/Abtastdatei, Bildschirmaufnahme, Aufzeichnung von Anzeigeposition und Bemessung | Dass nur ein handschriftliches Ergebnis gespeichert bleibt, obwohl die rohen Abtastdaten verloren sind |
| RT — Radiografische Prüfung | Film/Detektor, Information zu Schweißnaht und Geometrie, Technikklassifikation, Belichtungsanordnung und Bildqualität | Film oder digitales Bild, Belichtungsplan, Nachweis der Bildqualität | Dass das radiografische Bild der falschen Schweißnaht oder dem falschen Bericht zugeordnet wird |
ISO 17635:2025 verknüpft die Verfahrensauswahl für Schweißnähte mit Eingangsgrößen wie Qualitätsanforderung, Werkstoff, Dicke, Schweißprozess und Prüfungsumfang. Die Software sollte die fünf Verfahren daher nicht nur als Menüoption anbieten, sondern die von der Verfahrensweise der Einrichtung zugelassenen Kombinationen aus Technik und Umfang verwalten.
Was gehört außer dem Foto in einen VT-Bericht?
Die VT-Aufzeichnung sollte den Prüfungsumfang, die Zugangs- und Sichtbedingungen, den Schweißnahtbereich, die verwendete Hilfseinrichtung, die gemessenen geometrischen Befunde und den mit Position versehenen Nachweis enthalten.
ISO 17637:2016 behandelt die Sichtprüfung von Schmelzschweißnähten an metallischen Werkstoffen und, wo erforderlich, die Bewertung der Fugenverbindung vor dem Schweißen. In der Software können Felder wie Schweißnahtnummer oder Bereich, Prüfphase, Oberflächenzustand, Zugangsrichtung, verwendeter Spiegel/Boroskop/Messmittel und Fotoposition gemäß der Verfahrensweise der Einrichtung strukturiert werden.
Das Foto sollte nicht nur als Datei betrachtet werden. Aufnahmedatum, der eröffnete Auftragsdatensatz, die hochladende Person und der beschriebene Befund sind zu erhalten; Markierungen auf dem Foto sind als getrennte Ebene oder neue abgeleitete Version zu speichern, ohne das Originalbild zu verändern. So können beschnittene oder markierte Ansichten mit dem Rohbild verglichen werden.
Ein VT-Ergebnis kann die Notwendigkeit eines weiteren Verfahrens begründen. In diesem Fall ist der neue PT-, MT-, UT- oder RT-Auftrag von derselben Schweißnahtkarte aus zu eröffnen; der vorherige VT-Befund ist als Verknüpfung zu übernehmen und nicht manuell neu einzutippen.
Warum sind Prozesszeiten im PT-Bericht wichtig?
PT besteht nicht nur aus einem farbigen Anzeigefoto; aufgezeichnete Oberflächenvorbereitung, Eindringsystem und Prozessschritte erhöhen die Interpretierbarkeit des Ergebnisses.
ISO 3452-1:2021 umfasst den Nachweis oberflächlicher Diskontinuitäten wie Risse, Überlappungen, Falzen, Poren und Bindefehler mit dem Eindringverfahren unter Weißlicht oder UV-A. Die Norm beschreibt das Verfahren; sie gibt für sich allein kein Annahmekriterium vor. Die Software sollte daher die Schritte Reinigen, Eindringmittelauftrag, Entfernen des überschüssigen Eindringmittels, Entwickeln und Prüfen in der von der Verfahrensweise der Einrichtung vorgegebenen Reihenfolge aufzeichnen.
Produktsystem und Chargenangaben, Oberflächen-/Werkstoffeignung, Umgebungs- und Bauteiltemperatur, Wartezeiten und Beleuchtungsbedingungen sollten als strukturierte Felder geführt werden, sofern sie im Formular der Einrichtung enthalten sind. Bei Zeiten kann ein automatischer Zähler hilfreich sein; er sollte jedoch die Benutzereingabe nicht ersetzen, und im Offline-Betrieb sind die Zeitstempel auf sichere Weise zu synchronisieren.
Das Anzeigefoto muss mit der Position in der Skizze der Schweißnaht oder des Bauteils übereinstimmen. Statt bedeutungsloser Namen wie „Foto 12“ sollten Schweißnahtkennung, Bereich und Reihenfolgebeziehung verwendet werden. Bei einer Revision ist das Verschieben eines Fotos in einen anderen Auftrag durch Befugnis- und Vorgangsverfolgung zu begrenzen.
Wie werden im MT-Bericht Verfahren und Annahmeniveau getrennt?
Das MT-Formular erfasst die angewandte Magnetpulverprüfungstechnik und die Nachweisbedingungen; die Annahme- bzw. Ablehnungsentscheidung wird mit separaten Kriterien der einschlägigen Produkt- oder Schweißnorm begründet.
ISO 9934-1:2016 behandelt die allgemeinen Grundsätze der Magnetpulverprüfung an ferromagnetischen Werkstoffen; Oberflächenvorbereitung, Magnetisierungstechniken, Anzeigemedium sowie die Aufzeichnung und Auswertung der Ergebnisse. In der offiziellen ISO-Zusammenfassung wird ausdrücklich darauf hingewiesen, dass Annahmekriterien in dieser Norm nicht definiert sind. Daher ist es wichtig, dass in der Software die Felder „Verfahrensnorm“ und „Annahmenorm/-spezifikation“ getrennt sind.
Yoke, Stromquelle, UV-/Lichtmessgerät oder andere verwendete Ausrüstungsteile sollten aus der Gerätekarte ausgewählt werden; die erforderlichen Leistungskontrollen sind gemäß der Verfahrensweise der Einrichtung mit der Auftragsaufzeichnung zu verknüpfen. Felder wie Magnetisierungsrichtung und Abtastwiederholung, Position und Art der Anzeige, Oberflächenzustand und Erfordernis der Entmagnetisierung können verwaltet werden, ohne sie dem freien Text zu überlassen.
Das System kann eine Vorwarnung auf Basis des Werkstofftyps geben; es sollte jedoch die ferromagnetische Eignung des Werkstoffs nicht allein aus der Lagerbezeichnung als gesichert annehmen. Die Verifizierung durch das technische Personal und die von ihm herangezogene Grundlage sind in der Aufzeichnung zu erfassen.
Wie werden UT-Rohdaten mit dem Bericht abgeglichen?
Der UT-Bericht sollte die rohe A-Scan- oder Abtastdatei gemeinsam mit den Prüfkopf- und Abtasteinstellungen, der Anzeigeposition und der Bewertungsaufzeichnung an dieselbe eindeutige Prüfkennung anbinden.
ISO 17640:2018 behandelt die Techniken der manuellen Ultraschallprüfung von Metall-Schmelzschweißnähten unter bestimmten Bedingungen, die Prüfniveaus und die Bewertung. Die ISO-Seite zeigt, dass diese Ausgabe veröffentlicht ist und die Erarbeitung einer neuen Ausgabe sich in Entwicklung befindet. Das ist ein gutes Beispiel dafür, dass die Software die Normversion mit Historie führen muss: Welche Ausgabe bei neuen Aufträgen anzuwenden ist, legt die Einrichtung fest; alte Berichte werden nicht rückwirkend geändert, nur weil eine neue Ausgabe erschienen ist.
Parameter wie Prüfkopftyp, Frequenz, Winkel, Referenzblock, Empfindlichkeitseinstellung, Transferkorrektur, Abtastfläche, Prüfniveau und Abtastplan können in der Verfahrensvorlage enthalten sein. Erfolgt eine Dateiübertragung vom Gerät, sind die Prüfsumme der Datei, der Übertragungszeitpunkt und das Quellgerät aufzuzeichnen. Ein Bildschirmfoto darf nicht als alleiniger Ersatz für die Rohdatei akzeptiert werden; die Verfahrensweise der Einrichtung bestimmt, welcher Nachweis aufbewahrt wird.
In der Anzeigeliste sollten Felder wie Schweißnahtkoordinate, Tiefe/Position, Länge oder Charakterisierung je nach angewandter Technik und Bewertungsansatz geöffnet werden. Wenn die Software in jedem UT-Auftrag dieselben Felder zur Pflicht macht, kann das bei unterschiedlichen Bauteilen, Techniken und Verträgen eine trügerische Bestimmtheit erzeugen.
Wie sollte ein RT-Archiv für Filme und digitale Bilder aufgebaut werden?
Das RT-Archiv sollte Film oder digitales Bild mit Schweißnahtkennung, Belichtungsanordnung, technischen Parametern, Nachweis der Bildqualität, bewertender Person und Berichtsversion verknüpfen.
ISO 17636-1:2022 behandelt die Filmtechniken mit Röntgen- und Gammastrahlen; ISO 17636-2:2022 dagegen die digitalen Techniken einschließlich berechnender Radiografie und digitaler Detektorarrays. Beide offiziellen ISO-Zusammenfassungen stellen fest, dass diese Dokumente für sich allein keine Annahmeniveaus definieren. In der Zusammenfassung von ISO 17636-2 wird außerdem betont, dass bei digitalen Bildern Computer, Software, Monitor und Betrachtungsbedingungen wesentlich sind.
Daher sollte die Software nicht bei einem Feld „RT-Datei hochladen“ bleiben. Die Zuordnung von Schweißnaht und Film/Detektor, Aufnahmegeometrie, Bildgüteindikator, Bildklasse/Technikklasse, Grund für eine Neuaufnahme und Bewertungsversion sind nachzuverfolgen. Wird ein spezielles Format wie DICOM oder eine herstellerspezifische Datei verwendet, ist die Originaldatei zu erhalten; die Webvorschau ist als getrennte abgeleitete Version anzulegen.
Strahlenschutz, Genehmigungen und die Pflichten der Kontrolle vor Ort werden nach der Gesetzgebung der zuständigen Behörden und den Verfahrensweisen der Einrichtung abgewickelt. Die Software kann Berechtigungs-, Geräte- und Aufgabenaufzeichnungen nachverfolgen; sie kann nicht wie eine öffentliche Stelle handeln, die einen Anwender ermächtigt, und übernimmt nicht die Verantwortung für sicheres Arbeiten.
Welche Qualitätsschranken müssen durchlaufen sein, bevor der Bericht eröffnet wird?
Mindestens dürfen Abschnitt, Verfahrens- und Personalumfang, Gerätezustand, Pflichtfelder vor Ort, Rohnachweis, technische Bewertung und Annahmereferenz nicht unvollständig sein, wenn der Endbericht veröffentlicht wird.
- Verfahren und Sektor des Auftrags werden mit dem registrierten Kompetenzumfang des zugeordneten Personals abgeglichen.
- Am Auftragsdatum werden die Gültigkeit des Geräts und die einrichtungsspezifischen Bedingungen von Zwischenkontrollen bewertet.
- Fehlen kritische Felder im Verfahrensformular, wird der Berichtsentwurf gekennzeichnet; die endgültige Genehmigung wird nicht erteilt.
- Die Auftragskennung von Rohfoto, Film, Abtastung oder Geräteausdruck wird verifiziert.
- Verfahrensnorm, Prüfniveau und Annahmekriterium werden getrennt angegeben.
- Die vom technischen Prüfer vorgenommenen Änderungen und die Begründung der Entscheidung werden in der Vorgangsverfolgung erhalten.
Der nach ISO 9712:2021 bestehende Personalqualifikationsumfang und die Verantwortlichkeiten von Einrichtung bzw. Laboratorium nach den Rahmenwerken ISO/IEC 17020:2026 und ISO/IEC 17025:2017 dürfen nicht miteinander vermischt werden. Ein Personenzertifikat schließt nicht automatisch alle Verfahren der Einrichtung ein; eine Softwareregel ist auch keine Akkreditierungsentscheidung.
Wie werden Berichtsnummer und Revisionskette verwaltet?
Die Hauptberichtnummer kann unverändert bleiben; Verfahren, Zusatzberichte und Revisionen sind über kontrollierte Unternummern oder eine Versionslogik miteinander zu verknüpfen.
Werden für eine Schweißnaht mehrere Verfahren angewendet, kann die Einrichtung eines von zwei Modellen wählen: getrennte Berichte mit gemeinsamem Deckblatt für jedes Verfahren oder Verfahrensanhänge innerhalb eines einzigen Pakets. In beiden Modellen ist zu wahren, dass die VT-, PT-, MT-, UT- und RT-Aufzeichnungen ihre eigenen technischen Genehmigungen behalten. Ein Paket-PDF zu erzeugen bedeutet nicht, die Verfahrensaufzeichnungen in einen einzigen freien Text zu verwandeln.
Unveränderte Rohnachweise sollten bei einer Revision nicht neu erzeugt werden; welches Feld sich aus welchem Grund geändert hat, muss sichtbar sein. Wird ein Bericht storniert, darf der offene Verifizierungsbildschirm die alte Datei nicht als „aktuell“ ausweisen; befugte interne Nutzer müssen jedoch auf die Historie zugreifen können. Die E-Signatur unterstützt die Unversehrtheit des Dokuments; sie trifft nicht von selbst die technische Annahmeentscheidung.
Welche fünf Aufträge sollten im ZfP-Softwarepilotprojekt erprobt werden?
Am aussagekräftigsten ist die Ende-zu-Ende-Durchführung von fünf kleinen, aber realistischen Aufträgen, die jeweils ein Verfahren vertreten, einschließlich Offline-Erfassung vor Ort und technischer Genehmigung.
- VT: Erfassen Sie Übersichts-, Nah- und Messfoto für dieselbe Schweißnaht mit Position.
- PT: Vervollständigen Sie die Prozessschritte, die Produktcharge und die Anzeigeskizze offline vor Ort.
- MT: Wählen Sie Verfahrensnorm und Annahmereferenz getrennt; prüfen Sie die Spur von Gerät und Zubehör.
- UT: Übertragen Sie die Rohdatei vom Gerät und testen Sie die Verbindung von Prüfkopf/Kalibrierung sowie die Revision.
- RT: Versuchen Sie, ein Bild einer falschen Schweißnaht zuzuordnen; beobachten Sie die zweite Kontrolle des Systems.
Vizyon NDT und DT behandelt verfahrensbasierte Formulare, Personenqualifikation, Rückverfolgbarkeit von Geräten, Film-/Bildarchiv und den Berichtsablauf mit E-Signatur in derselben Produktfamilie. Um ein auf Ihre Einrichtung zugeschnittenes Pilotprojekt zu planen, können Sie Demoanfrage erstellen. Für die breitere Prozessarchitektur können Sie den Digitalisierungsleitfaden vom Feld bis zum Bericht lesen.
Häufig gestellte Fragen
Können VT, PT, MT, UT und RT in einem einzigen Formular geführt werden?
Gemeinsame Kunden-, Projekt- und Schweißnahtfelder können geteilt werden; die Abschnitte für technische Parameter und Rohnachweise müssen verfahrensspezifisch getrennt sein.
Kann die Software das Annahmekriterium automatisch auswählen?
Sie kann entsprechend den von der Einrichtung genehmigten Umfängen und Vertragsregeln Vorschläge unterbreiten; die endgültige Referenz und die technische Entscheidung sind von der befugten Person zu verifizieren.
Kann ein UT-Bildschirmfoto die Rohdaten ersetzen?
Das hängt von der Verfahrensanweisung und dem Vertrag ab. Soweit möglich die Original-Geräte-/Abtastdatei zu erhalten und das Bildschirmfoto als unterstützenden Nachweis zu verwenden, ergibt eine stärkere Rückverfolgbarkeit.
Darf ein digitales RT-Bild komprimiert werden?
Für die Webvorschau kann eine abgeleitete Version erzeugt werden; die der Bewertung zugrunde liegende Originaldatei ist unter Wahrung von Integrität und Formatinformationen zu archivieren.
Bestätigt die E-Signatur den Verfahrensbericht technisch?
Die E-Signatur liefert technische Nachweise zum Unterzeichner und zur Dokumentintegrität. Die korrekte Anwendung des Verfahrens und die Annahmeentscheidung liegen in der Verantwortung der Fachkraft.
Quellen
- ISO 17635:2025 — Auswahl der ZfP-Verfahren für Schweißnähte und allgemeine Regeln, ISO
- ISO 17637:2016 — Sichtprüfung von Schmelzschweißnähten, ISO
- ISO 3452-1:2021 — Allgemeine Grundsätze der Eindringprüfung, ISO
- ISO 9934-1:2016 — Allgemeine Grundsätze der Magnetpulverprüfung, ISO
- ISO 17640:2018 — Ultraschallprüfung von Schweißnähten, ISO
- ISO 17636-1:2022 — Radiografische Prüfung mit Film, ISO
- ISO 17636-2:2022 — Radiografische Prüfung mit digitalen Detektoren, ISO
- ISO 9712:2021 — Qualifizierung und Zertifizierung von ZfP-Personal, ISO