










Rapporti VT, PT, MT, UT e RT nel software NDT vengono gestiti non come copie di un unico modulo generale, ma come registrazioni specifiche di metodo vincolate a una struttura comune di identità e approvazione. L'identità di lavoro, pezzo e giunto è comune; condizione della superficie, strumentazione, parametri tecnici, prova grezza, valutazione e riferimento di accettazione sono diversi per ogni metodo.
Qual è la struttura comune di rapporto per i cinque metodi?
Ogni registrazione NDT deve riportare ordine di lavoro, identità del pezzo o del giunto, metodo, data di esecuzione, personale, strumentazione, procedura, norma, ambito, prova grezza, valutazione e legame di approvazione.
La struttura comune facilita il confronto di centinaia di registrazioni di ispezione all'interno dello stesso progetto. Cliente, progetto, linea o apparecchiatura, numero del giunto, materiale, spessore, riferimento disegno/isometria e percentuale di ispezione possono essere definiti una sola volta. Poi il lavoro VT, PT, MT, UT o RT si collega a questa registrazione principale. Così, quando per lo stesso giunto si applica prima l'ispezione visiva e poi un metodo superficiale o volumetrico, i fascicoli non si sconnettono.
Tuttavia i campi comuni non sostituiscono i dettagli tecnici specifici del metodo. Una registrazione chiusa con “esito: conforme” e una sola fotografia non spiega quale tecnica sia stata applicata, i limiti del metodo e su quale prova si basa la decisione. Il software NDT deve aprire all'utente il modulo del metodo corretto; gestire i campi obbligatori secondo la procedura e non riportare nel rapporto i campi non pertinenti.
In quale punto si separano le registrazioni VT, PT, MT, UT e RT?
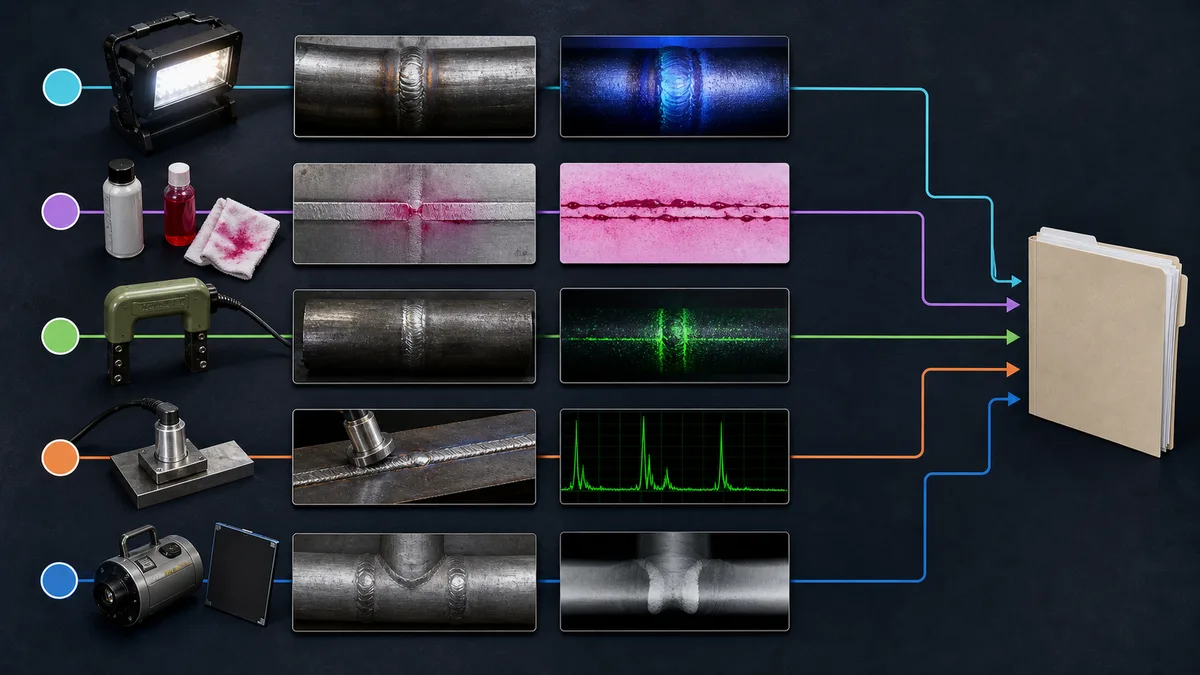
I metodi si distinguono per il tipo di discontinuità esaminato, il materiale/condizione di applicabilità, la strumentazione utilizzata e la prova grezza prodotta.
| Metodo | Registrazioni salienti | Prova grezza tipica | Errore che il software deve impedire |
|---|---|---|---|
| VT — Ispezione visiva | Accesso alla superficie, condizioni di illuminazione/visibilità, geometria del giunto, misure e posizione | Fotografie generali e di dettaglio, immagine di misura, schizzo | Lasciare ambigua la giunzione o la regione cui appartiene la fotografia |
| PT — Penetranti liquidi | Preparazione della superficie, sistema di prodotti, temperatura, tempi di attesa e sviluppo | Fotografia prima/dopo il trattamento, schizzo delle indicazioni, lotto del materiale | Registrazione del solo esito senza tempi di processo e tracciabilità dei prodotti |
| MT — Particelle magnetiche | Idoneità del materiale, superficie, tecnica di magnetizzazione, direzione del campo e mezzo rivelatore | Fotografia dell'indicazione, registrazione di strumento/accessori e verifica | Assegnare il metodo a un materiale non ferromagnetico o derivare il criterio di accettazione dalla norma di metodo |
| UT — Ultrasonico | Sonda, frequenza, angolo, superficie di scansione, blocco di riferimento, sensibilità e piano di scansione | File A-scan/scansione, schermata, registrazione di posizione e dimensionamento delle indicazioni | Conservare solo un risultato scritto a mano mentre la scansione grezza è andata perduta |
| RT — Radiografico | Pellicola/rivelatore, informazioni sorgente-geometria, classe della tecnica, schema di esposizione e qualità dell'immagine | Pellicola o immagine digitale, piano di esposizione, prova della qualità dell'immagine | Corrispondenza dell'immagine radiografica con il giunto o il rapporto sbagliato |
ISO 17635:2025 correla la selezione del metodo per le saldature a input quali requisito di qualità, materiale, spessore, processo di saldatura e ambito di ispezione. Dunque il software non deve presentare i cinque metodi solo come opzioni di menu; deve gestire le combinazioni di tecnica e ambito consentite dalla procedura dell'organismo.
Che cosa deve contenere un rapporto VT oltre alle fotografie?
La registrazione VT deve includere l'ambito di ispezione, le condizioni di accesso e visibilità, la regione del giunto, le attrezzature ausiliarie utilizzate, i rilievi geometrici misurati e la prova posizionata.
ISO 17637:2016 tratta l'ispezione visiva dei giunti saldati per fusione su materiali metallici e, ove richiesto, la valutazione del collegamento prima della saldatura. Nel software campi come numero o regione del giunto, fase di ispezione, stato della superficie, direzione di accesso, specchio/boroscopio/strumento di misura usato e posizione della fotografia possono essere configurati secondo la procedura dell'organismo.
La fotografia non va trattata solo come file. Data di scatto, registrazione che apre il lavoro, persona che la carica e rilievo descritto devono essere conservati; le marcature effettuate sulla fotografia vanno salvate come livello separato o nuova derivazione senza modificare l'immagine originale. Così l'immagine ritagliata o marcata e l'immagine grezza possono essere confrontate.
L'esito VT può rendere necessario un altro metodo. In tal caso il nuovo lavoro PT, MT, UT o RT va aperto dalla stessa scheda del giunto; il precedente rilievo VT va trasferito come collegamento, non riscritto a mano.
Perché nel rapporto PT i tempi di processo sono importanti?
PT non si riduce a una fotografia colorata di un'indicazione; registrare preparazione della superficie, sistema di penetranti e fasi del processo aumenta l'interpretabilità dell'esito.
ISO 3452-1:2021 copre la rilevazione con il metodo dei penetranti, sotto luce bianca o UV-A, di discontinuità aperte in superficie come fessurazioni, sovrapposizioni, ripiegamenti, porosità e difetti di fusione. La norma definisce il metodo; da sola non fornisce il criterio di accettazione. Per questo il software deve registrare le fasi di pulizia, applicazione del penetrante, rimozione del penetrante in eccesso, sviluppo ed esame nell'ordine conforme alla procedura dell'organismo.
Sistema di prodotti e informazioni di lotto, idoneità superficie/materiale, ambiente e temperatura del pezzo, tempi di attesa e condizioni di illuminazione, se presenti nel modulo dell'organismo, devono essere campi strutturati. Per i tempi un contatore automatico può aiutare; tuttavia non deve sostituire la registrazione dell'utente e, in funzionamento offline, le marche temporali vanno sincronizzate in modo sicuro.
La fotografia dell'indicazione deve corrispondere alla posizione nello schizzo del giunto o del pezzo. Invece di nomi privi di senso come “Foto 12” si devono usare identità del giunto, regione e relazione di sequenza. Il trasferimento di una fotografia a un altro lavoro in revisione va limitato con autorizzazione e traccia operativa.
Nel rapporto MT come si separano metodo e livello di accettazione?
Il modulo MT registra la tecnica di applicazione delle particelle magnetiche e le condizioni di rivelazione; la decisione di accettazione/rigetto è invece motivata con criteri separati della norma di prodotto o di saldatura pertinente.
ISO 9934-1:2016 tratta i principi generali dell'ispezione con particelle magnetiche sui materiali ferromagnetici; preparazione della superficie, tecniche di magnetizzazione, mezzo rivelatore e registrazione e interpretazione dei risultati. Il riassunto ufficiale ISO dichiara espressamente che i criteri di accettazione non sono definiti in questa norma. Per questo nel software è importante che i campi “norma di metodo” e “norma di accettazione/specifica” siano separati.
Giogo, alimentatore, misuratore UV/luce o altre attrezzature utilizzate vanno selezionate dalla scheda dello strumento; i controlli di prestazione richiesti vanno collegati alla registrazione di lavoro secondo la procedura dell'organismo. Campi come direzione di magnetizzazione e ripetizione della scansione, posizione e tipo dell'indicazione, condizione della superficie ed esigenza di smagnetizzazione possono essere gestiti senza ricorrere a testo libero.
Il sistema può offrire un preavviso in base al tipo di materiale; ma non deve assumere definitivamente l'idoneità ferromagnetica del materiale dalla sola descrizione di magazzino. La verifica del personale tecnico e il riferimento utilizzato devono entrare nella registrazione.
In che modo i dati grezzi UT si abbinano al rapporto?
Il rapporto UT deve collegare alla stessa identità univoca di ispezione il file grezzo A-scan o di scansione insieme alle impostazioni di sonda e scansione, la posizione dell'indicazione e la registrazione di valutazione.
ISO 17640:2018 tratta le tecniche di ispezione ultrasonica manuale, i livelli di ispezione e la valutazione dei giunti saldati per fusione metallici in condizioni specifiche. La pagina ISO mostra che questa edizione è pubblicata e che lo studio della nuova edizione è in fase di sviluppo. Ciò è un buon esempio della necessità che il software conservi la versione della norma con lo storico: quale edizione applicare ai nuovi lavori è determinato dall'organismo; i rapporti precedenti non vengono modificati retroattivamente solo perché è stata pubblicata una nuova versione.
Parametri come tipo di sonda, frequenza, angolo, blocco di riferimento, regolazione della sensibilità, correzione di trasferimento, superficie di scansione, livello di ispezione e piano di scansione possono figurare nel modello di metodo. Se è previsto il trasferimento di file dallo strumento, vanno registrati il riepilogo di integrità del file, l'ora di trasferimento e lo strumento di origine. La schermata non deve essere considerata da sola sufficiente in sostituzione del file grezzo; la procedura dell'organismo determina quale prova conservare.
Nell'elenco delle indicazioni campi come coordinata sul giunto, profondità/posizione, lunghezza o caratterizzazione vanno aperti secondo la tecnica utilizzata e l'approccio di valutazione. Se il software rende obbligatori gli stessi campi in ogni lavoro UT, può creare un falso rigore con pezzi, tecniche e contratti diversi.
Come si deve impostare l'archivio di pellicole e immagini digitali RT?
L'archivio RT deve abbinare pellicola o immagine digitale a identità del giunto, schema di esposizione, parametri tecnici, prova della qualità dell'immagine, valutatore e versione del rapporto.
ISO 17636-1:2022 tratta le tecniche con raggi X e gamma su pellicola; ISO 17636-2:2022 tratta le tecniche digitali, inclusa radiografia computazionale e array di rivelatori digitali. Entrambi i riassunti ufficiali ISO indicano che questi documenti da soli non definiscono i livelli di accettazione. Nel riassunto di ISO 17636-2 si sottolinea inoltre che, nell'immagine digitale, computer, software, monitor e condizioni di visualizzazione sono rilevanti.
Pertanto il software non deve limitarsi al campo "carica file RT". Devono essere tracciati l'abbinamento giunto-pellicola/rivelatore, la geometria di scatto, l'indicatore di qualità dell'immagine, la classe dell'immagine/classe tecnica, il motivo della ripetizione della radiografia e la versione della valutazione. Se viene utilizzato un formato proprietario simile a DICOM o un file del produttore, il file originale deve essere conservato; l'anteprima web deve essere un derivato separato.
La sicurezza radiologica, le licenze e gli obblighi di controllo sul campo sono gestiti secondo la normativa delle autorità competenti e le procedure dell'organizzazione. Il software può tracciare autorizzazioni, apparecchiature e registrazioni dei compiti; non può agire come autorità pubblica che abilita un utente né assumersi la responsabilità di un esercizio sicuro.
Quali gate di qualità devono essere superati prima dell'apertura del rapporto?
Come minimo, il rapporto finale non deve essere pubblicato prima del completamento dell'ambito metodo-personale, dello stato delle apparecchiature, dei campi obbligatori sul campo, della prova grezza, della revisione tecnica e del riferimento di accettazione.
- Il metodo e il settore del lavoro vengono abbinati alla competenza registrata del personale assegnato.
- Alla data del lavoro vengono valutati la validità dell'apparecchiatura e le condizioni di verifica intermedia specifiche dell'organizzazione.
- Se i campi critici della scheda metodo sono incompleti, la bozza del rapporto viene contrassegnata; non si passa all'approvazione finale.
- L'identità del lavoro di foto, pellicole, scansioni o output di apparecchiature grezzi viene verificata.
- La norma del metodo, il livello di esame e il criterio di accettazione vengono indicati separatamente.
- Le modifiche apportate dal revisore tecnico e la motivazione della decisione sono conservate nell'audit trail.
La qualificazione del personale ai sensi della ISO 9712:2021 e le responsabilità di organizzazione/laboratorio nell'ambito della ISO/IEC 17020:2026 e della ISO/IEC 17025:2017 non devono essere confuse. Un certificato del personale non include automaticamente tutti i metodi dell'organizzazione; una regola software non costituisce una decisione di accreditamento.
Come si gestiscono il numero di rapporto e la catena di revisioni?
Il numero principale del rapporto può rimanere fisso; metodo, rapporti supplementari e revisioni devono essere collegati tramite una logica controllata di numeri secondari o di versioni.
Quando per un giunto vengono applicati più metodi, l'organizzazione può scegliere tra due modelli: rapporti separati per ciascun metodo con copertina comune; oppure allegati per metodo in un unico pacchetto. In entrambi i modelli le registrazioni VT, PT, MT, UT e RT devono conservare le proprie approvazioni tecniche. Generare un PDF del pacchetto non significa trasformare le registrazioni dei metodi in un unico testo libero.
Durante una revisione la prova grezza invariata non deve essere rigenerata; deve essere visibile quale campo è cambiato e perché. Quando un rapporto viene annullato, la schermata di verifica pubblica non deve mostrare il file precedente come "attuale", ma gli utenti interni autorizzati devono poter accedere allo storico. La firma elettronica supporta l'integrità del documento; non produce da sola la decisione di accettazione tecnica.
Quali cinque lavori provare nel pilota del software NDT?
La valutazione più corretta consiste nell'eseguire end-to-end cinque lavori piccoli ma realistici, rappresentativi di ciascun metodo, compreso il campo offline e l'approvazione tecnica.
- VT: registrare con georiferimento le foto generale, di vicino e metriche dello stesso giunto.
- PT: completare offline sul campo le fasi di processo, il lotto di prodotto e lo schizzo delle indicazioni.
- MT: selezionare separatamente norma del metodo e riferimento di accettazione; esaminare la tracciabilità di apparecchio e accessori.
- UT: trasferire il file grezzo dall'apparecchio, testare il legame sonda/calibrazione e la revisione.
- RT: tentare di abbinare un'immagine al giunto sbagliato; osservare il secondo controllo del sistema.
Vizyon NDT & DT, che tratta nello stesso prodotto le schede per metodo, la competenza del personale, la tracciabilità delle apparecchiature, l'archivio pellicole/immagini e il flusso di rapporti con firma elettronica. Per pianificare un pilota su misura per la vostra organizzazione, richiesta di demo potete crearne uno. Per un'architettura di processo più ampia leggete la guida alla digitalizzazione dal campo al rapporto .
Domande frequenti
VT, PT, MT, UT e RT possono essere tenuti in un'unica scheda?
I campi comuni di cliente, progetto e giunto possono essere condivisi; le sezioni di parametri tecnici e prove grezze devono essere separate per metodo.
Il software può selezionare automaticamente il criterio di accettazione?
Può proporre in base all'ambito approvato dall'organizzazione e alle regole contrattuali; il riferimento finale e la decisione tecnica devono essere verificati dalla persona autorizzata.
La schermata UT può sostituire i dati grezzi?
Dipende dalla procedura e dal contratto. Ove possibile, conservare il file originale di apparecchio/scansione e utilizzare la schermata come prova a supporto garantisce una tracciabilità più solida.
L'immagine RT digitale può essere compressa?
Per l'anteprima web può essere generato un derivato; il file originale su cui si basa la valutazione deve essere archiviato conservandone integrità e informazioni sul formato.
La firma elettronica approva tecnicamente il rapporto di metodo?
La firma elettronica fornisce una prova tecnica relativa al firmatario e all'integrità del documento. La corretta applicazione del metodo e la decisione di accettazione restano responsabilità del professionista.
Fonti
- ISO 17635:2025 — Selezione dei metodi NDT e regole generali per i giunti saldati, ISO
- ISO 17637:2016 — Esame visivo dei giunti saldati per fusione, ISO
- ISO 3452-1:2021 — Principi generali dell'ispezione con penetranti, ISO
- ISO 9934-1:2016 — Principi generali dell'ispezione con particelle magnetiche, ISO
- ISO 17640:2018 — Esame a ultrasuoni dei giunti saldati, ISO
- ISO 17636-1:2022 — Esame radiografico con pellicola, ISO
- ISO 17636-2:2022 — Esame radiografico con rivelatori digitali, ISO
- ISO 9712:2021 — Qualificazione e certificazione del personale NDT, ISO