










Informes VT, PT, MT, UT y RT en software de END se gestionan no como copias de un único formulario genérico, sino como registros específicos de cada método vinculados a una identidad y columna vertebral de aprobación comunes. La identidad del trabajo, la pieza y la soldadura es común; la condición de la superficie, el equipo, los parámetros técnicos, la evidencia en bruto, la evaluación y la referencia de aceptación difieren en cada método.
¿Cuál es la columna vertebral común del informe para los cinco métodos?
Cada registro de END debe llevar el vínculo con la orden de trabajo, la identidad de la pieza o soldadura, el método, la fecha de aplicación, el personal, el equipo, el procedimiento, el estándar, el alcance, la evidencia en bruto, la evaluación y la aprobación.
La columna vertebral común facilita comparar cientos de registros de inspección dentro de un mismo proyecto. El cliente, el proyecto, la línea o el equipo, el número de soldadura, el material, el espesor, la referencia de plano/isometría y el porcentaje de inspección pueden definirse una sola vez. Luego, el trabajo de VT, PT, MT, UT o RT se vincula a ese registro maestro. Así, cuando para la misma soldadura se aplica primero la inspección visual y luego un método superficial o volumétrico, los expedientes no quedan desconectados entre sí.
Sin embargo, los campos comunes no sustituyen los detalles técnicos propios de cada método. Un registro que se cierra con “Resultado: conforme” y una única fotografía no explica qué técnica se aplicó, cuáles son los límites del método ni en qué evidencia se basó la decisión. El software de END debe abrir al usuario el formulario del método correcto, gestionar los campos obligatorios según el procedimiento y no trasladar al informe los campos irrelevantes.
¿En qué punto se separan los registros de VT, PT, MT, UT y RT?
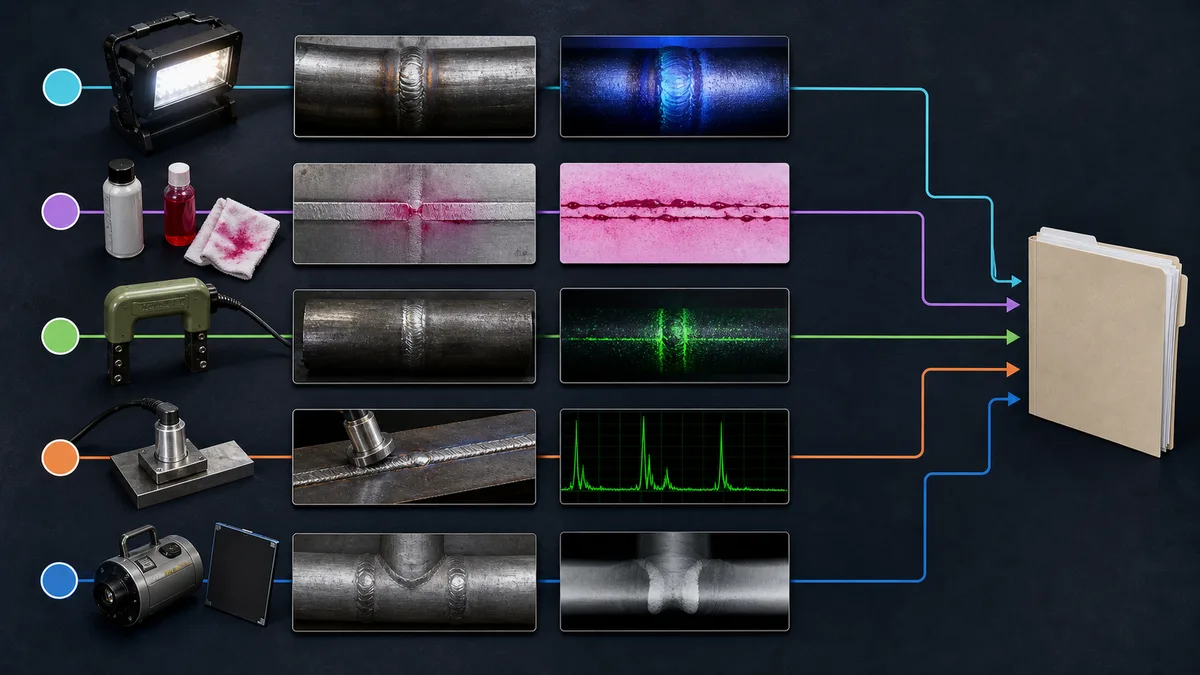
Los métodos se distinguen por el tipo de discontinuidad que examinan, el material/condición en que son aplicables, el equipo utilizado y la evidencia en bruto que producen.
| Método | Registros destacados | Evidencia en bruto típica | Error que el software debe impedir |
|---|---|---|---|
| VT — Inspección visual | Acceso a la superficie, condiciones de iluminación/visibilidad, geometría de la soldadura, medición y posición | Fotografía general y en primer plano, imagen de medición, croquis | Que quede ambigua a qué soldadura o zona pertenece la fotografía |
| PT — Líquidos penetrantes | Preparación de la superficie, sistema de productos, temperatura, tiempos de espera y revelado | Foto antes/después del proceso, croquis de indicaciones, lote del material | Registro únicamente del resultado sin tiempos de proceso ni trazabilidad de productos |
| MT — Partículas magnéticas | Idoneidad del material, superficie, técnica de imantación, dirección del campo y medio | Foto de la indicación, registro del equipo/accesorio y de la verificación | Asignar el método a un material no ferromagnético o derivar el criterio de aceptación del estándar del método |
| UT — Ultrasonido | Sonda, frecuencia, ángulo, superficie de barrido, bloque de referencia, sensibilidad y plan de barrido | Archivo A-scan/barrido, captura de pantalla, registro de posición y dimensionado de la indicación | Conservar solo un resultado escrito a mano aunque el registro de barrido en bruto se haya perdido |
| RT — Radiografía | Película/detector, información soldadura-geometría, clase de técnica, disposición de exposición y calidad de imagen | Película o imagen digital, plan de exposición, prueba de calidad de imagen | Que la imagen radiográfica se corresponda con la soldadura o el informe equivocados |
La ISO 17635:2025 relaciona la selección del método para soldaduras con factores como el requisito de calidad, el material, el espesor, el proceso de soldadura y el alcance de la inspección. Por consiguiente, el software no debe ofrecer los cinco métodos como simples opciones de menú, sino gestionar las combinaciones de técnica y alcance que permita el procedimiento de la organización.
¿Qué debe contener un informe VT además de fotografías?
El registro VT debe incluir el alcance de la inspección, las condiciones de acceso y visibilidad, la zona de soldadura, el equipo auxiliar utilizado, los hallazgos geométricos medidos y la evidencia con posición.
La ISO 17637:2016 aborda la inspección visual de soldaduras por fusión en materiales metálicos y, cuando procede, la evaluación previa a la soldadura de la unión. En el software pueden configurarse según el procedimiento de la organización campos como el número o la zona de soldadura, la etapa de inspección, el estado de la superficie, la dirección de acceso, el espejo/boroscopio/instrumento de medición usado y la posición de la fotografía.
La fotografía no debe tratarse solo como un archivo. Deben conservarse la fecha de captura, el registro que abre el trabajo, la persona que la sube y el hallazgo descrito; las marcas hechas sobre la foto deben guardarse como capa aparte o nuevo derivado sin alterar la imagen original. Así pueden compararse la imagen recortada o anotada con la imagen en bruto.
El resultado de VT puede hacer necesario otro método. En ese caso, el nuevo trabajo de PT, MT, UT o RT debe abrirse desde la misma ficha de soldadura; el hallazgo previo de VT debe trasladarse como vínculo y no volver a escribirse a mano.
¿Por qué son importantes los tiempos de proceso en un informe PT?
PT no se reduce a una fotografía coloreada de una indicación; registrar la preparación de la superficie, el sistema de penetrantes y los pasos del proceso aumenta la interpretabilidad del resultado.
La ISO 3452-1:2021 cubre la detección, mediante el método de líquidos penetrantes bajo luz blanca o UV-A, de discontinuidades abiertas a la superficie como grietas, traslapes, pliegues, poros y falta de unión. El estándar define el método; no aporta por sí solo el criterio de aceptación. Por ello, el software debe registrar la limpieza, la aplicación del penetrante, la eliminación del exceso, el revelado y los pasos de examen en el orden que exige el procedimiento de la organización.
El sistema de productos y la información de lote, la idoneidad de superficie/material, la temperatura ambiente y de la pieza, los tiempos de espera y las condiciones de iluminación deben ser campos estructurados si figuran en el formulario de la organización. Para los tiempos, un contador automático puede ayudar; pero no debe sustituir el registro del usuario y, en funcionamiento sin conexión, las marcas de tiempo deben sincronizarse de forma segura.
La fotografía de la indicación debe corresponderse con la posición en el croquis de la soldadura o de la pieza. En lugar de nombres sin sentido como “Foto 12”, deben usarse la identidad de la soldadura, la zona y la relación de orden. Trasladar una fotografía a otro trabajo en una revisión debe quedar limitado por autoridad y rastro de auditoría.
¿Cómo se separan en un informe MT el método y el nivel de aceptación?
El formulario MT registra la técnica de aplicación de partículas magnéticas y las condiciones de detección; la decisión de aceptación/rechazo se justifica con el criterio separado del estándar de producto o de soldadura aplicable.
La ISO 9934-1:2016 aborda los principios generales de la inspección por partículas magnéticas en materiales ferromagnéticos: preparación de la superficie, técnicas de imantación, medio de detección y registro e interpretación de los resultados. El resumen oficial de ISO indica expresamente que los criterios de aceptación no están definidos en este estándar. Por eso es importante que en el software los campos “estándar del método” y “estándar/especificación de aceptación” estén separados.
El yugo, la fuente de alimentación, el medidor UV/luz u otros equipos usados deben seleccionarse desde la ficha del equipo; las comprobaciones de desempeño requeridas deben vincularse al registro del trabajo según el procedimiento de la organización. Campos como la dirección de imantación y la repetición del barrido, la posición y el tipo de indicación, la condición de la superficie y la necesidad de desimanación pueden gestionarse sin dejarlos a texto libre.
El sistema puede ofrecer una advertencia previa según el tipo de material; pero no debe asumir de forma concluyente la idoneidad ferromagnética del material a partir solo de la descripción de inventario. La verificación del personal técnico y la referencia que empleó deben quedar en el registro.
¿Cómo se asocia el dato en bruto de UT con el informe?
El informe UT debe vincular a la misma identidad única de inspección el archivo en bruto A-scan o de barrido junto con los ajustes de sonda y barrido, la posición de la indicación y el registro de evaluación.
La ISO 17640:2018 aborda las técnicas de inspección ultrasónica manual, los niveles de inspección y la evaluación de soldaduras por fusión metálicas en condiciones específicas. La página de ISO muestra que esta edición está publicada y que el desarrollo de una nueva edición está en fase de elaboración. Esto es un buen ejemplo de por qué el software debe mantener el historial de versiones del estándar: qué edición se aplicará en los nuevos trabajos lo determina la organización; los informes antiguos no se modifican retroactivamente porque se publique una nueva versión.
Parámetros como el tipo de sonda, la frecuencia, el ángulo, el bloque de referencia, el ajuste de sensibilidad, la corrección de transferencia, la superficie de barrido, el nivel de inspección y el plan de barrido pueden figurar en la plantilla del método. Si existe transferencia de archivos desde el equipo, deben registrarse el resumen de integridad del archivo, la hora de transferencia y el equipo de origen. La captura de pantalla no debe aceptarse por sí sola en sustitución del archivo en bruto; el procedimiento de la organización determina qué evidencia se conserva.
En la lista de indicaciones, campos como la coordenada de la soldadura, la profundidad/posición, la longitud o la caracterización deben abrirse según la técnica usada y el enfoque de evaluación. Si el software hace obligatorios los mismos campos en todos los trabajos de UT, puede generar una falsa certeza con piezas, técnicas y contratos distintos.
¿Cómo debe construirse el archivo de películas e imágenes digitales de RT?
El archivo de RT debe asociar la película o imagen digital con la identidad de la soldadura, la disposición de exposición, los parámetros técnicos, la prueba de calidad de imagen, la persona evaluadora y la versión del informe.
La ISO 17636-1:2022 aborda las técnicas con película de rayos X y gamma; la ISO 17636-2:2022 las técnicas digitales, incluidas la radiografía computarizada y los conjuntos de detectores digitales. Ambos resúmenes oficiales de ISO señalan que estos documentos no definen por sí solos los niveles de aceptación. En la imagen digital, el resumen de la ISO 17636-2 también subraya que la computadora, el software, el monitor y las condiciones de visualización son importantes.
Por eso el software no debe limitarse a un campo “subir archivo RT”. Deben rastrearse la correspondencia soldadura-película/detector, la geometría de toma, el indicador de calidad de imagen, la clase de imagen/clase de técnica, el motivo de repetición de la toma y la versión de evaluación. Si se usa un formato propietario tipo DICOM o un archivo del fabricante, debe conservarse el archivo original; la vista previa web debe ser un derivado aparte.
La seguridad radiológica, las licencias y las obligaciones de control de campo se rigen por la normativa de las autoridades competentes y por los procedimientos de la organización. El software puede llevar el registro de permisos, equipos y funciones, pero no puede actuar como autoridad pública que habilita a un usuario ni asumir la responsabilidad de un trabajo seguro.
¿Qué compuertas de calidad deben operar antes de abrir el informe?
Como mínimo, no debe publicarse el informe final sin completar el alcance método-personal, el estado del equipo, los campos obligatorios de campo, la evidencia en bruto, la revisión técnica y la referencia de aceptación.
- El método y el sector del trabajo se cotejan con la competencia registrada del personal asignado.
- Se evalúan en la fecha del trabajo la validez del equipo y las condiciones de comprobación intermedia propias de la organización.
- Si faltan campos críticos del formulario de método, el borrador del informe se marca; no se pasa a la aprobación final.
- Se verifica la identidad del trabajo de la fotografía, película, barrido o salida de equipo en bruto.
- El estándar del método, el nivel de inspección y el criterio de aceptación se indican por separado.
- Los cambios realizados por el revisor técnico y la justificación de la decisión se conservan en el rastro de auditoría.
No deben confundirse la competencia del personal amparada por la ISO 9712:2021 y las responsabilidades de organización/laboratorio de los marcos ISO/IEC 17020:2026 e ISO/IEC 17025:2017. Un certificado de personal no incluye automáticamente todos los métodos de la organización; una regla de software tampoco es una decisión de acreditación.
¿Cómo se gestionan el número de informe y la cadena de revisiones?
El número del informe principal puede permanecer fijo; el método, los informes adicionales y las revisiones deben vincularse con una lógica controlada de subnúmero o versión.
Cuando se aplican varios métodos a una soldadura, la organización puede elegir entre dos modelos: informes separados para cada método con portada común, o anexos por método dentro de un único paquete. En ambos modelos deben conservarse las aprobaciones técnicas propias de los registros VT, PT, MT, UT y RT. Generar un PDF en paquete no significa convertir los registros de método en un único texto libre.
La evidencia en bruto que no cambia durante la revisión no debe regenerarse; debe verse qué campo cambió y por qué. Cuando el informe se anula, la pantalla pública de verificación no debe mostrar el archivo antiguo como “vigente”, aunque los usuarios internos autorizados deben poder acceder al historial. La firma electrónica respalda la integridad del documento; no decide por sí sola la aceptación técnica.
¿Qué cinco trabajos deben probarse en un piloto de software de END?
La evaluación más acertada consiste en ejecutar de principio a fin, incluida la fase de campo sin conexión y la aprobación técnica, cinco trabajos pequeños pero realistas que representen cada método.
- VT: registre con posición la foto general, en primer plano y de medición de la misma soldadura.
- PT: complete los pasos del proceso, el lote del producto y el croquis de indicaciones en campo sin conexión.
- MT: seleccione por separado el estándar del método y la referencia de aceptación; examine el rastro del equipo y los accesorios.
- UT: transfiera el archivo en bruto desde el equipo, pruebe el vínculo sonda/calibración y la revisión.
- RT: intente asociar una imagen con la soldadura equivocada; observe el segundo control del sistema.
Vizyon NDT y DT, aborda en la misma familia de productos el formulario por método, la cualificación del personal, la trazabilidad de equipos, el archivo de películas/imágenes y el flujo de informes con firma electrónica. Para planificar un piloto específico de su organización, puede solicitud de demostración crear una solicitud. Para una visión más amplia de la arquitectura del proceso, dispone de la guía de digitalización del campo al informe , que puede leer.
Preguntas frecuentes
¿Pueden mantenerse VT, PT, MT, UT y RT en un único formulario?
Pueden compartirse los campos comunes de cliente, proyecto y soldadura; los parámetros técnicos y las secciones de evidencia en bruto deben ser específicos de cada método.
¿Puede el software seleccionar automáticamente el criterio de aceptación?
Puede ofrecer propuestas conforme al alcance aprobado por la organización y a las reglas del contrato; la referencia final y la decisión técnica deben ser verificadas por la persona autorizada.
¿Sustituye una captura de pantalla de UT al dato en bruto?
Esto depende del procedimiento y del contrato. Siempre que sea posible, conservar el archivo original del equipo/barrido y usar la captura de pantalla como evidencia de apoyo ofrece una trazabilidad más sólida.
¿Puede comprimirse la imagen digital de RT?
Puede generarse un derivado para la vista previa web; el archivo original que sirve de base a la evaluación debe archivarse conservando su integridad y su información de formato.
¿Aprueba técnicamente la firma electrónica el informe del método?
La firma electrónica aporta prueba técnica sobre el firmante y la integridad del documento. La correcta aplicación del método y la decisión de aceptación son responsabilidad del especialista.
Fuentes
- ISO 17635:2025 — Selección del método de END y reglas generales para soldaduras, ISO
- ISO 17637:2016 — Inspección visual de soldaduras por fusión, ISO
- ISO 3452-1:2021 — Principios generales de la inspección por líquidos penetrantes, ISO
- ISO 9934-1:2016 — Principios generales de la inspección por partículas magnéticas, ISO
- ISO 17640:2018 — Inspección ultrasónica de soldaduras, ISO
- ISO 17636-1:2022 — Inspección radiográfica con película, ISO
- ISO 17636-2:2022 — Inspección radiográfica con detectores digitales, ISO
- ISO 9712:2021 — Cualificación y certificación del personal de END, ISO