










Rapports VT, PT, MT, UT et RT dans un logiciel de CND sont gérés non pas comme des copies d'un formulaire générique unique, mais comme des enregistrements propres à chaque méthode, rattachés à une ossature commune d'identification et d'approbation. L'identité du travail, de la pièce et de la soudure est commune ; l'état de surface, l'équipement, les paramètres techniques, la preuve brute, l'évaluation et la référence d'acceptation diffèrent selon la méthode.
Quelle est l'ossature de rapport commune aux cinq méthodes ?
Chaque enregistrement CND doit porter le lien avec l'ordre de travail, l'identifiant de pièce ou de soudure, la méthode, la date d'exécution, le personnel, l'équipement, la procédure, la norme, l'étendue, la preuve brute, l'évaluation et l'approbation.
L'ossature commune facilite la comparaison de centaines d'enregistrements d'inspection au sein d'un même projet. Le client, le projet, la ligne ou l'équipement, le numéro de soudure, le matériau, l'épaisseur, la référence au plan/isométrie et le pourcentage d'inspection peuvent être définis une seule fois. Ensuite, le travail VT, PT, MT, UT ou RT est rattaché à cet enregistrement principal. Ainsi, lorsqu'un contrôle visuel est suivi d'une méthode de surface ou volumique sur la même soudure, les dossiers ne se désolidarisent pas.
Cela dit, les champs communs ne se substituent pas aux détails techniques propres à chaque méthode. Un enregistrement clos par « Résultat : conforme » et une unique photo n'explique ni la technique appliquée, ni les limites de la méthode, ni la preuve fondant la décision. Le logiciel de CND doit ouvrir à l'utilisateur le formulaire de la bonne méthode, gérer les champs obligatoires selon la procédure et ne pas faire figurer dans le rapport les champs non pertinents.
À quel moment les enregistrements VT, PT, MT, UT et RT se distinguent-ils ?
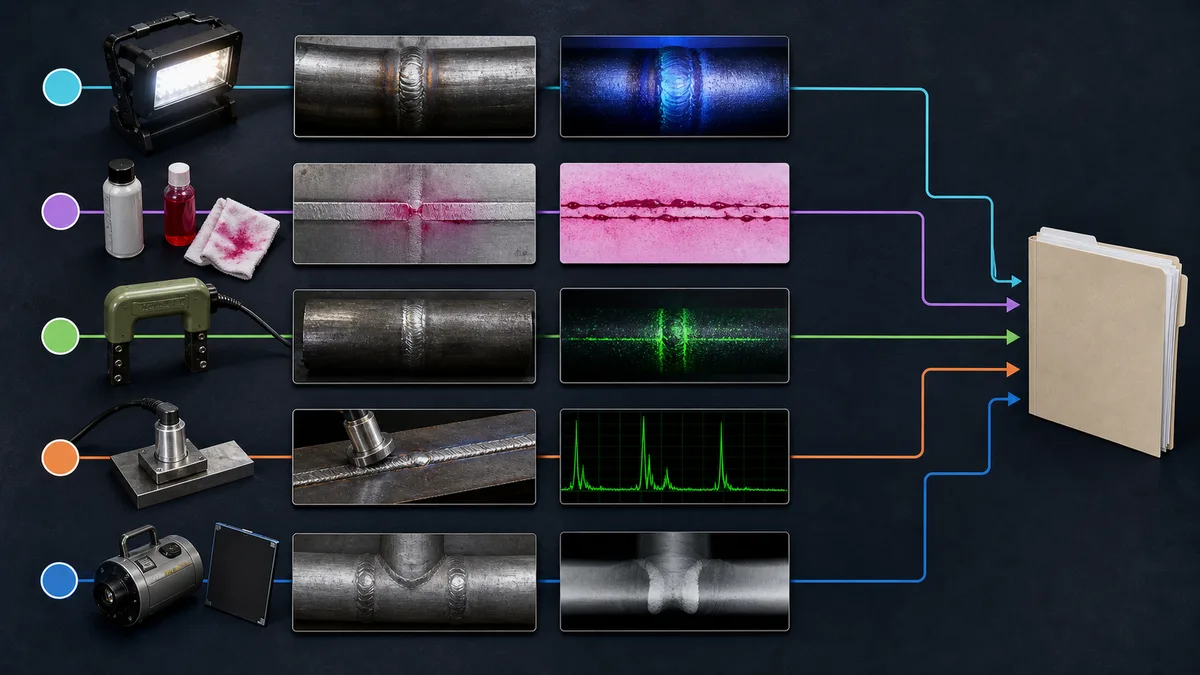
Les méthodes se distinguent par le type de discontinuités qu'elles examinent, les matériaux/conditions d'application, les équipements utilisés et les preuves brutes qu'ils produisent.
| Méthode | Enregistrements marquants | Preuve brute typique | Erreur que le logiciel doit empêcher |
|---|---|---|---|
| VT — Contrôle visuel | Accès à la surface, conditions d'éclairage/visibilité, géométrie de la soudure, mesures et position | Photos générales et en gros plan, image de mesure, croquis | L'incertitude sur la soudure ou la zone à laquelle se rapporte la photo |
| PT — Ressuage | Préparation de surface, système de produits, température, temps de latence et étapes de révélation | Photos avant/après traitement, croquis d'indication, lot de produits | Un enregistrement limité au résultat, sans durées de procédé ni traçabilité des produits |
| MT — Magnétoscopie | Aptitude du matériau, surface, technique d'aimantation, orientation du champ et milieu de détection | Photo d'indication, enregistrement d'équipement/accessoire et de vérification | L'affectation de la méthode à un matériau non ferromagnétique ou la dérivation du critère d'acceptation à partir de la norme de méthode |
| UT — Ultrasons | Sonde, fréquence, angle, surface de balayage, bloc de référence, sensibilité et plan de balayage | Fichier A-scan/balayage, capture d'écran, enregistrement de la position et de la dimension de l'indication | La conservation d'un seul résultat saisi manuellement alors que l'enregistrement brut du balayage est perdu |
| RT — Radiographie | Film/détecteur, données soudure-géométrie, classe de technique, disposition d'exposition et qualité d'image | Film ou image numérique, plan de pose, preuve de qualité d'image | L'association erronée de l'image radiographique à une mauvaise soudure ou à un mauvais rapport |
L'ISO 17635:2025 relie le choix de la méthode pour les soudures à des paramètres tels que l'exigence de qualité, le matériau, l'épaisseur, le procédé de soudage et l'étendue de l'inspection. Le logiciel ne doit donc pas présenter les cinq méthodes comme de simples options de menu ; il doit gérer les combinaisons de techniques et de périmètres autorisées par la procédure de l'organisme.
Que doit contenir un rapport VT au-delà de la photo ?
L'enregistrement VT doit couvrir l'étendue de l'inspection, les conditions d'accès et de visibilité, la zone de soudure, les équipements auxiliaires utilisés, les constats géométriques mesurés et la preuve localisée.
L'ISO 17637:2016 traite du contrôle visuel des soudures par fusion sur matériaux métalliques et, le cas échéant, de l'évaluation des assemblages avant soudage. Dans le logiciel, des champs tels que le numéro ou la zone de soudure, la phase d'inspection, l'état de surface, la direction d'accès, le miroir/boroscope/outil de mesure utilisé et la localisation des photos peuvent être configurés selon la procédure de l'organisme.
La photo ne doit pas être traitée comme un simple fichier. La date de prise de vue, l'enregistrement ayant ouvert le travail, la personne qui la télécharge et le constat décrit doivent être conservés ; le marquage effectué sur la photo doit être stocké en calque séparé ou en nouvelle dérivée, sans modifier l'image originale. Ainsi, l'image recadrée ou annotée peut être comparée à l'image brute.
Un résultat VT peut rendre nécessaire une autre méthode. Dans ce cas, le nouveau travail PT, MT, UT ou RT doit être ouvert depuis la même fiche de soudure ; le constat VT antérieur doit être reporté comme lien, sans être ressaisi manuellement.
Pourquoi les durées de procédé sont-elles importantes dans un rapport PT ?
Le PT ne se réduit pas à une photo colorée d'une indication ; l'enregistrement de la préparation de surface, du système de ressuage et des étapes du procédé renforce l'interprétabilité du résultat.
L'ISO 3452-1:2021 couvre la détection, par la méthode de ressuage sous lumière blanche ou UV-A, de discontinuités débouchantes telles que fissures, recouvrements, plis, porosités et manques de fusion. La norme définit la méthode ; elle ne fournit pas à elle seule le critère d'acceptation. C'est pourquoi le logiciel doit enregistrer, dans l'ordre prévu par la procédure de l'organisme, les étapes de nettoyage, d'application du pénétrant, d'élimination de l'excès de pénétrant, de révélation et d'examen.
Le système de produits et les informations de lot, l'aptitude de la surface/du matériau, la température ambiante et celle de la pièce, les temps de latence et les conditions d'éclairage doivent être des champs structurés s'ils figurent dans le formulaire de l'organisme. Un compteur automatique peut aider pour les durées ; il ne doit toutefois pas se substituer à la saisie de l'utilisateur et, en fonctionnement hors ligne, les horodatages doivent être synchronisés de manière sûre.
La photo d'indication doit correspondre à la position sur le croquis de la soudure ou de la pièce. Au lieu de noms dénués de sens comme « Photo 12 », il convient d'utiliser l'identifiant de soudure, la zone et la relation d'ordre. Lors d'une révision, le déplacement d'une photo vers un autre travail doit être restreint par des droits et une piste d'opérations.
Comment distinguer méthode et niveau d'acceptation dans un rapport MT ?
Le formulaire MT enregistre la technique d'application de la magnétoscopie et les conditions de détection ; la décision d'acceptation/de rejet est justifiée, elle, par des critères distincts de la norme de produit ou de soudage applicable.
L'ISO 9934-1:2016 traite des principes généraux de la magnétoscopie des matériaux ferromagnétiques : préparation de surface, techniques d'aimantation, milieu de détection, enregistrement et interprétation des résultats. Le résumé officiel ISO précise explicitement que les critères d'acceptation ne sont pas définis dans cette norme. C'est pourquoi il est important, dans le logiciel, de séparer les champs « norme de méthode » et « norme d'acceptation/cahier des charges ».
Le yoke, l'alimentation, l'appareil de mesure UV/lumière ou les autres équipements utilisés doivent être sélectionnés depuis la fiche équipement ; les contrôles de performance requis doivent être rattachés à l'enregistrement du travail selon la procédure de l'organisme. Des champs tels que l'orientation d'aimantation et la répétition du balayage, la position et le type d'indication, l'état de surface et la nécessité de démagnétisation peuvent être gérés sans recourir au texte libre.
Le système peut fournir un avertissement préalable selon le type de matériau ; il ne doit toutefois pas conclure de façon définitive sur l'aptitude ferromagnétique du matériau à partir de la seule définition en stock. La vérification du personnel technique et la référence qu'il a utilisée doivent figurer dans l'enregistrement.
Comment associer les données brutes UT au rapport ?
Le rapport UT doit rattacher, avec les réglages de sonde et de balayage, le fichier brut A-scan ou de balayage, la position de l'indication et l'enregistrement d'évaluation au même identifiant d'inspection unique.
L'ISO 17640:2018 traite des techniques de contrôle ultrasonore manuel, des niveaux d'inspection et de l'évaluation des soudures par fusion métalliques dans des conditions déterminées. La page ISO indique que cette édition est publiée et qu'une nouvelle édition est en cours d'élaboration au stade du développement. Cela illustre bien la nécessité, pour le logiciel, de conserver l'historique des versions des normes : l'édition à appliquer aux nouveaux travaux est définie par l'organisme ; les anciens rapports ne sont pas modifiés rétroactivement parce qu'une nouvelle édition est publiée.
Des paramètres tels que le type de sonde, la fréquence, l'angle, le bloc de référence, le réglage de sensibilité, la correction de transfert, la surface de balayage, le niveau d'inspection et le plan de balayage peuvent figurer dans le gabarit de méthode. En cas de transfert de fichier depuis l'équipement, l'empreinte d'intégrité du fichier, l'heure de transfert et l'équipement source doivent être enregistrés. La capture d'écran ne doit pas être considérée à elle seule comme suffisante en remplacement du fichier brut ; la procédure de l'organisme détermine la preuve à conserver.
Dans la liste des indications, des champs tels que la coordonnée de soudure, la profondeur/position, la longueur ou la caractérisation doivent être activés selon la technique utilisée et l'approche d'évaluation. Si le logiciel rend les mêmes champs obligatoires pour chaque travail UT, il peut créer une fausse précision sur des pièces, des techniques et des contrats différents.
Comment constituer l'archive RT de films et d'images numériques ?
L'archive RT doit associer le film ou l'image numérique à l'identifiant de soudure, à la disposition d'exposition, aux paramètres techniques, à la preuve de qualité d'image, à la personne évaluatrice et à la version du rapport.
L'ISO 17636-1:2022 traite des techniques aux rayons X et gamma sur film ; l'ISO 17636-2:2022 couvre les techniques numériques, y compris la radiographie calculée et les réseaux de détecteurs numériques. Les deux résumés officiels ISO précisent que ces documents ne définissent pas à eux seuls les niveaux d'acceptation. Le résumé de l'ISO 17636-2 souligne également que, pour l'image numérique, l'ordinateur, le logiciel, le moniteur et les conditions de visualisation revêtent une importance particulière.
C'est pourquoi le logiciel ne doit pas se limiter à un champ « télécharger un fichier RT ». L'association soudure-film/détecteur, la géométrie de prise de vue, l'indicateur de qualité d'image, la classe d'image/classe de technique, le motif de reprise et la version de l'évaluation doivent être suivis. Si un format propriétaire de type DICOM ou un fichier constructeur est utilisé, le fichier original doit être conservé ; l'aperçu web doit être une dérivée distincte.
La radioprotection, les autorisations et les obligations de contrôle sur site relèvent de la réglementation des autorités compétentes et des procédures de l'organisme. Le logiciel peut suivre les autorisations, les équipements et les enregistrements de mission ; il ne peut agir comme l'autorité publique qui habilite un utilisateur ni assumer la responsabilité d'un travail en sécurité.
Quels jalons qualité doivent être franchis avant l'ouverture du rapport ?
A tout le moins, le rapport définitif ne doit pas être publié tant que le périmètre méthode-personnel, l'état des équipements, les champs terrain obligatoires, la preuve brute, la revue technique et la référence d'acceptation ne sont pas complétés.
- La méthode et le secteur du travail sont confrontés aux compétences enregistrées du personnel affecté.
- À la date du travail, la validité de l'équipement et les conditions de contrôle intermédiaire propres à l'organisme sont évaluées.
- Si des champs critiques du formulaire de méthode sont manquants, le projet de rapport est signalé ; le passage à l'approbation finale est bloqué.
- L'identifiant du travail est vérifié pour la photo brute, le film, le balayage ou le relevé d'équipement.
- La norme de méthode, le niveau d'inspection et le critère d'acceptation sont indiqués séparément.
- Les modifications effectuées par le réviseur technique et le motif de sa décision sont conservés dans la piste d'opérations.
Il ne faut pas confondre la qualification du personnel au sens de l'ISO 9712:2021 avec les responsabilités d'organisme/laboratoire au sens des référentiels ISO/IEC 17020:2026 et ISO/IEC 17025:2017. Un certificat de personnel n'englobe pas automatiquement toutes les méthodes de l'organisme ; une règle logicielle n'est pas non plus une décision d'accréditation.
Comment gérer le numéro de rapport et la chaîne de révisions ?
Le numéro de rapport principal peut rester fixe ; les méthodes, rapports complémentaires et révisions doivent être reliés entre eux par une logique de sous-numéros ou de versions contrôlée.
Lorsque plusieurs méthodes sont appliquées à une même soudure, l'organisme peut choisir entre deux modèles : un rapport distinct par méthode avec une page de garde commune, ou des annexes par méthode dans un dossier unique. Dans les deux modèles, les enregistrements VT, PT, MT, UT et RT doivent conserver leurs propres approbations techniques. Générer un PDF regroupé ne signifie pas transformer les enregistrements de méthode en un texte libre unique.
La preuve brute inchangée lors d'une révision ne doit pas être régénérée ; ce qui a changé, et pourquoi, doit rester visible. Si le rapport est annulé, l'écran de vérification public ne doit pas afficher l'ancien fichier comme « à jour », mais les utilisateurs internes habilités doivent pouvoir accéder à l'historique. La signature électronique soutient l'intégrité du document ; elle ne prend pas elle-même la décision d'acceptation technique.
Quels cinq travaux tester lors d'un projet pilote de logiciel CND ?
L'évaluation la plus juste consiste à mener de bout en bout, terrain hors ligne et approbation technique compris, cinq travaux modestes mais réalistes, représentatifs de chaque méthode.
- VT : enregistrez, localisées, les photos générale, en gros plan et de mesure pour la même soudure.
- PT : complétez les étapes du procédé, le lot de produits et le croquis d'indication sur le terrain, hors ligne.
- MT : sélectionnez séparément la norme de méthode et la référence d'acceptation ; examinez la traçabilité des équipements et accessoires.
- UT : transférez le fichier brut depuis l'équipement, testez le lien sonde/étalonnage et la révision.
- RT : essayez d'associer une image à une mauvaise soudure ; observez la seconde vérification du système.
Vizyon NDT et DT, qui traite dans une même famille de produits les formulaires par méthode, la qualification du personnel, la traçabilité des équipements, l'archive de films/images et le flux de rapports signés électroniquement. Pour planifier un pilote adapté à votre organisme, demande de démonstration . Pour une architecture de processus plus large, vous pouvez lire le guide de numérisation du terrain au rapport .
Foire aux questions
VT, PT, MT, UT et RT peuvent-ils être tenus dans un formulaire unique ?
Les champs communs de client, de projet et de soudure peuvent être partagés ; les sections de paramètres techniques et de preuve brute doivent être distinctes selon la méthode.
Le logiciel peut-il sélectionner automatiquement le critère d'acceptation ?
Il peut formuler une proposition selon le périmètre approuvé par l'organisme et les règles contractuelles ; la référence finale et la décision technique doivent être validées par la personne habilitée.
Une capture d'écran UT remplace-t-elle les données brutes ?
Cela dépend de la procédure et du contrat. Dans la mesure du possible, conserver le fichier original d'équipement/de balayage et utiliser la capture d'écran comme preuve à l'appui offre une traçabilité plus solide.
L'image RT numérique peut-elle être compressée ?
Une dérivée peut être produite pour l'aperçu web ; le fichier original servant de base à l'évaluation doit être archivé en préservant son intégrité et ses informations de format.
La signature électronique approuve-t-elle techniquement le rapport de méthode ?
La signature électronique apporte une preuve technique relative au signataire et à l'intégrité du document. L'application correcte de la méthode et la décision d'acceptation relèvent de la responsabilité de l'expert.
Sources
- ISO 17635:2025 — Choix de la méthode CND et règles générales pour les soudures, ISO
- ISO 17637:2016 — Contrôle visuel des soudures par fusion, ISO
- ISO 3452-1:2021 — Principes généraux du contrôle par ressuage, ISO
- ISO 9934-1:2016 — Principes généraux du contrôle par magnétoscopie, ISO
- ISO 17640:2018 — Contrôle ultrasonore des soudures, ISO
- ISO 17636-1:2022 — Contrôle radiographique sur film, ISO
- ISO 17636-2:2022 — Contrôle radiographique avec détecteurs numériques, ISO
- ISO 9712:2021 — Qualification et certification du personnel CND, ISO