










Relatórios de VT, PT, MT, UT e RT no software de END são geridos como registos específicos de método ligados a uma identidade e a uma espinha dorsal de aprovação comuns, e não como cópias de um único formulário genérico. A identidade do trabalho, da peça e da soldadura é comum; a condição da superfície, o equipamento, os parâmetros técnicos, a prova bruta, a avaliação e a referência de aceitação diferem de método para método.
Qual é a espinha dorsal comum de relatório para os cinco métodos?
Cada registo de END deve transportar a ligação à ordem de trabalho, à identidade da peça ou soldadura, ao método, à data de execução, ao pessoal, ao equipamento, ao procedimento, à norma, ao âmbito, à prova bruta, à avaliação e à aprovação.
A espinha dorsal comum facilita a comparação de centenas de registos de inspeção no mesmo projeto. Cliente, projeto, linha ou equipamento, número da soldadura, material, espessura, referência de desenho/isométrica e percentagem de inspeção podem ser definidos uma única vez. Depois, o trabalho de VT, PT, MT, UT ou RT é ligado a esse registo principal. Assim, quando se aplica primeiro a inspeção visual e depois um método de superfície ou volumétrico à mesma soldadura, os ficheiros não ficam desligados entre si.
Contudo, os campos comuns não substituem os detalhes técnicos específicos de cada método. Um registo fechado com “Resultado: conforme” e uma única fotografia não explica que técnica foi aplicada, quais os limites do método nem em que prova se baseou a decisão. O software de END deve abrir ao utilizador o formulário do método correto, gerir os campos obrigatórios segundo o procedimento e não transportar para o relatório campos irrelevantes.
Em que ponto se separam os registos de VT, PT, MT, UT e RT?
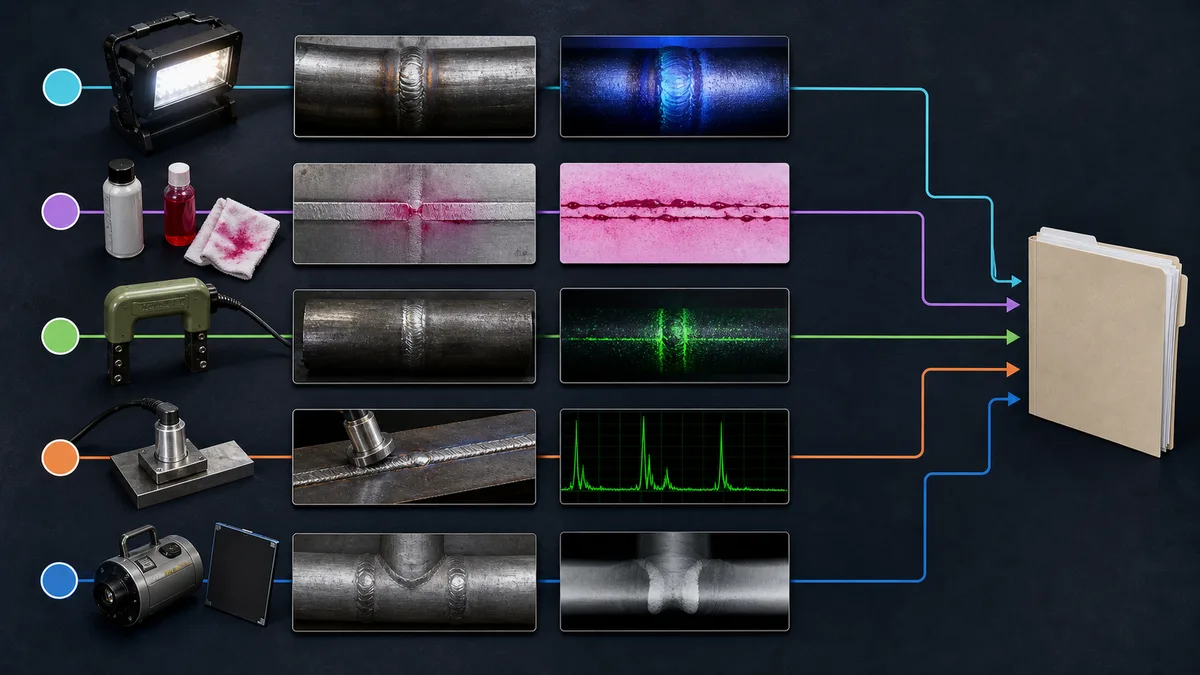
Os métodos separam-se pelo tipo de descontinuidade que examinam, pelo material/condição em que são aplicáveis, pelo equipamento utilizado e pela prova bruta que produzem.
| Método | Registos destacados | Prova bruta típica | Erro que o software deve impedir |
|---|---|---|---|
| VT — Inspeção visual | Acesso à superfície, condições de iluminação/visibilidade, geometria da soldadura, medição e posição | Fotografia geral e em primeiro plano, imagem de medição, esboço | Ficar ambígua a que soldadura ou zona pertence a fotografia |
| PT — Líquidos penetrantes | Preparação da superfície, sistema de produtos, temperatura, tempos de espera e revelação | Fotografia antes/depois do processo, esboço da indicação, lote do material | Registar apenas o resultado sem tempos de processo nem rastreabilidade dos produtos |
| MT — Partículas magnéticas | Adequação do material, superfície, técnica de magnetização, direção do campo e meio | Fotografia da indicação, registo do equipamento/acessório e da verificação | Atribuir o método a material não ferromagnético ou derivar o critério de aceitação da norma de método |
| UT — Ultrassónico | Sonda, frequência, ângulo, superfície de varrimento, bloco de referência, sensibilidade e plano de varrimento | Ficheiro A-scan/varrimento, captura de ecrã, registo de posição e dimensionamento da indicação | Guardar apenas um resultado escrito à mão quando o registo bruto de varrimento se perdeu |
| RT — Radiográfico | Filme/detetor, informação fonte-geometria, classe técnica, disposição de exposição e qualidade da imagem | Filme ou imagem digital, plano de exposição, prova da qualidade da imagem | A imagem radiográfica corresponder à soldadura ou ao relatório errado |
A ISO 17635:2025 relaciona a seleção do método para soldaduras com inputs como o requisito de qualidade, o material, a espessura, o processo de soldadura e o âmbito da inspeção. Por isso, o software não deve apresentar os cinco métodos como simples opções de menu; deve gerir as combinações de técnica e âmbito que o procedimento da organização permite.
O que deve conter um relatório de VT além da fotografia?
O registo de VT deve incluir o âmbito da inspeção, as condições de acesso e visibilidade, a zona da soldadura, o equipamento auxiliar utilizado, os achados geométricos medidos e a prova com posição.
A ISO 17637:2016 aborda a inspeção visual de soldaduras por fusão em materiais metálicos e, quando aplicável, a avaliação das juntas antes da soldadura. No software, campos como número ou zona da soldadura, fase de inspeção, estado da superfície, direção de acesso, espelho/boroscópio/instrumento de medição utilizado e posição da fotografia podem ser configurados segundo o procedimento da organização.
A fotografia não deve ser tratada apenas como um ficheiro. A data da captura, o registo que abriu o trabalho, a pessoa que carregou e o achado descrito devem ser preservados; a marcação feita sobre a fotografia deve ser guardada em camada separada ou como novo derivado, sem alterar a imagem original. Assim, a imagem recortada ou marcada pode ser comparada com a imagem bruta.
O resultado de VT pode implicar a necessidade de outro método. Nesse caso, o novo trabalho de PT, MT, UT ou RT deve ser aberto a partir da mesma ficha de soldadura; o achado anterior de VT deve ser transferido como ligação, sem ser reescrito manualmente.
Porque são importantes os tempos de processo num relatório de PT?
O PT não se resume a uma fotografia colorida de uma indicação; ter registada a preparação da superfície, o sistema de penetrantes e os passos do processo aumenta a interpretabilidade do resultado.
A ISO 3452-1:2021 abrange a deteção, por líquidos penetrantes e sob luz branca ou UV-A, de descontinuidades abertas à superfície como fissuras, sobreposições, dobras, porosidades e falta de fusão. A norma define o método; não fornece por si só o critério de aceitação. Por isso, o software deve registar os passos de limpeza, aplicação do penetrante, remoção do excesso, revelação e inspeção pela ordem conforme o procedimento da organização.
O sistema de produtos e informações de lote, a adequação superfície/material, a temperatura ambiente e da peça, os tempos de espera e as condições de iluminação devem ser campos estruturados se constarem do formulário da organização. Para os tempos, um contador automático pode ajudar; mas não deve substituir o registo do utilizador e, em funcionamento offline, as marcas temporais devem ser sincronizadas de forma segura.
A fotografia da indicação deve corresponder à posição no esboço da soldadura ou peça. Em vez de nomes sem sentido como “Fotografia 12”, deve usar-se a relação entre identificador da soldadura, zona e sequência. Na revisão, mover uma fotografia para outro trabalho deve ser restringido por autorização e por rasto de operações.
Como se separam o método e o nível de aceitação no relatório de MT?
O formulário de MT regista a técnica de aplicação de partículas magnéticas e as condições de deteção; a decisão de aceitação/rejeição justifica-se com critérios separados da norma de produto ou de soldadura aplicável.
A ISO 9934-1:2016 aborda os princípios gerais da inspeção por partículas magnéticas em materiais ferromagnéticos: preparação da superfície, técnicas de magnetização, meio de deteção e registo e interpretação dos resultados. O resumo oficial da ISO indica claramente que os critérios de aceitação não são definidos nesta norma. É por isso que, no software, os campos “norma de método” e “norma/especificação de aceitação” devem ser separados.
O yoke, a fonte de alimentação, o medidor UV/luz ou outros equipamentos utilizados devem ser selecionados da ficha do equipamento; as verificações de desempenho necessárias devem ser ligadas ao registo do trabalho segundo o procedimento da organização. Campos como a direção de magnetização e a repetição de varrimento, a posição e o tipo da indicação, o estado da superfície e a necessidade de desmagnetização podem ser geridos sem ficarem em texto livre.
O sistema pode apresentar um aviso prévio com base no tipo de material; mas não deve assumir definitivamente a adequação ferromagnética do material apenas a partir da descrição de stock. A verificação do pessoal técnico e a referência utilizada devem entrar no registo.
Como são relacionados os dados brutos de UT com o relatório?
O relatório de UT deve ligar, com a mesma identidade única de inspeção, o ficheiro bruto de A-scan ou de varrimento juntamente com as configurações de sonda e varrimento, a posição da indicação e o registo de avaliação.
A ISO 17640:2018 aborda as técnicas de inspeção ultrassónica manual, os níveis de inspeção e a avaliação de soldaduras por fusão metálicas em condições específicas. A página da ISO mostra que esta edição foi publicada e que o desenvolvimento de uma nova edição está em fase de elaboração. Este caso é um bom exemplo de o software manter a versão da norma datada: qual edição aplicar nos novos trabalhos é definido pela organização; os relatórios antigos não são alterados retroativamente por ter sido publicada uma nova versão.
Parâmetros como tipo de sonda, frequência, ângulo, bloco de referência, ajuste de sensibilidade, correção de transferência, superfície de varrimento, nível de inspeção e plano de varrimento podem constar do modelo do método. Se existir transferência de ficheiros a partir do equipamento, devem ser registados o resumo de integridade do ficheiro, a hora de transferência e o equipamento de origem. Uma fotografia do ecrã não deve ser aceite isoladamente em substituição do ficheiro bruto; o procedimento da organização determina que prova é guardada.
Na lista de indicações, campos como coordenada da soldadura, profundidade/posição, comprimento ou caracterização devem ser abertos conforme a técnica utilizada e a abordagem de avaliação. Se o software tornar os mesmos campos obrigatórios em todos os trabalhos de UT, pode criar uma falsa exatidão em peças, técnicas e contratos diferentes.
Como construir o arquivo de filme e imagem digital de RT?
O arquivo de RT deve associar o filme ou a imagem digital à identidade da soldadura, à disposição de exposição, aos parâmetros técnicos, à prova da qualidade da imagem, à pessoa avaliadora e à versão do relatório.
A ISO 17636-1:2022 aborda as técnicas com filme por raios X e gama; a ISO 17636-2:2022 aborda as técnicas digitais, incluindo radiografia computorizada e matrizes de detetores digitais. Ambos os resumos oficiais da ISO indicam que estes documentos, por si só, não definem os níveis de aceitação. O resumo da ISO 17636-2 sublinha ainda que, na imagem digital, o computador, o software, o monitor e as condições de visualização são importantes.
Por isso, o software não deve limitar-se a um campo “carregar ficheiro de RT”. Devem ser acompanhados o emparelhamento fonte-filme/detetor, a geometria de captação, o indicador de qualidade de imagem, a classe de imagem/classe técnica, o motivo da repetição da captação e a versão da avaliação. Se for usado um formato proprietário tipo DICOM ou um ficheiro do fabricante, o ficheiro original deve ser preservado; a pré-visualização web deve ser um derivado separado.
A segurança radiológica, o licenciamento e as obrigações de controlo de campo regem-se pela legislação das autoridades competentes e pelos procedimentos da organização. O software pode acompanhar registos de licenças, equipamentos e funções; não pode agir como a autoridade pública que autoriza um utilizador nem assumir a responsabilidade pelo trabalho seguro.
Que barreiras de qualidade devem estar operacionais antes de o relatório ser aberto?
No mínimo, o relatório final não deve ser publicado sem que estejam concluídos o âmbito método-pessoal, o estado do equipamento, os campos obrigatórios de campo, a prova bruta, a revisão técnica e a referência de aceitação.
- O método e o setor do trabalho são comparados com a competência registada do pessoal atribuído.
- A validade do equipamento na data do trabalho e as condições de verificação intercalar específicas da organização são avaliadas.
- Se faltarem campos críticos no formulário do método, o rascunho do relatório é sinalizado; não se passa à aprovação final.
- Verifica-se a identidade do trabalho da fotografia bruta, filme, varrimento ou resultado do equipamento.
- A norma de método, o nível de inspeção e o critério de aceitação são indicados separadamente.
- As alterações feitas pelo revisor técnico e a justificação da decisão são preservadas no registo de operações.
A competência do pessoal no âmbito da ISO 9712:2021 não deve ser confundida com as responsabilidades da organização/laboratório nos quadros da ISO/IEC 17020:2026 e da ISO/IEC 17025:2017. Um certificado de pessoal não abrange automaticamente todos os métodos da organização; uma regra do software também não é uma decisão de acreditação.
Como gerir o número do relatório e a cadeia de revisões?
O número principal do relatório pode manter-se fixo; o método, relatórios adicionais e revisões devem ser ligados entre si com uma lógica controlada de sub-número ou versão.
Quando são aplicados vários métodos a uma soldadura, a organização pode escolher um de dois modelos: relatórios separados por método com capa comum; ou anexos por método num único pacote. Em ambos os modelos, os registos de VT, PT, MT, UT e RT devem conservar as suas próprias aprovações técnicas. Gerar um PDF em pacote não significa converter os registos de método num único texto livre.
A prova bruta que não muda durante a revisão não deve ser regenerada; qual campo mudou e porquê deve ficar visível. Quando o relatório é cancelado, o ecrã de validação público não deve mostrar o ficheiro antigo como “atual”, mas os utilizadores internos autorizados devem poder aceder ao histórico. A assinatura eletrónica apoia a integridade do documento; não decide por si a aceitação técnica.
Que cinco trabalhos devem ser testados no piloto do software de END?
A avaliação mais correta é executar de ponta a ponta, incluindo campo offline e aprovação técnica, cinco trabalhos pequenos mas realistas, cada um representando um método.
- VT: registe com posição as fotografias geral, em primeiro plano e de medição da mesma soldadura.
- PT: complete offline, no campo, os passos do processo, o lote dos produtos e o esboço da indicação.
- MT: selecione separadamente a norma de método e a referência de aceitação; examine o rasto do equipamento e acessórios.
- UT: transfira o ficheiro bruto do equipamento, teste a ligação sonda/calibração e a revisão.
- RT: tente associar uma imagem à soldadura errada; observe a segunda verificação do sistema.
Vizyon NDT e DT, aborda na mesma família de produtos o formulário por método, a competência do pessoal, a rastreabilidade do equipamento, o arquivo de filme/imagem e o fluxo de relatórios com assinatura eletrónica. Para planear o piloto específico da sua organização, um pedido de demonstração pode ser criado. Para uma visão mais ampla da arquitetura do processo, está disponível o guia de digitalização do trabalho no terreno até ao relatório , que pode ler.
Perguntas frequentes
VT, PT, MT, UT e RT podem ser mantidos num único formulário?
Os campos comuns de cliente, projeto e soldadura podem ser partilhados; as secções de parâmetros técnicos e prova bruta devem ser separadas por método.
O software pode selecionar automaticamente o critério de aceitação?
Pode apresentar propostas segundo o âmbito aprovado pela organização e as regras contratuais; a referência final e a decisão técnica devem ser confirmadas pela pessoa competente.
A captura de ecrã de UT substitui os dados brutos?
Depende do procedimento e do contrato. Sempre que possível, preservar o ficheiro original do equipamento/varrimento e usar a captura de ecrã como prova de apoio garante uma rastreabilidade mais robusta.
A imagem digital de RT pode ser comprimida?
Pode gerar-se um derivado para pré-visualização web; o ficheiro original que serve de base à avaliação deve ser arquivado preservando a integridade e a informação de formato.
A assinatura eletrónica valida tecnicamente o relatório de método?
A assinatura eletrónica fornece prova técnica sobre o signatário e a integridade do documento. A correta aplicação do método e a decisão de aceitação são da responsabilidade do especialista.
Fontes
- ISO 17635:2025 — Seleção do método de END para soldaduras e regras gerais, ISO
- ISO 17637:2016 — Inspeção visual de soldaduras por fusão, ISO
- ISO 3452-1:2021 — Princípios gerais da inspeção por líquidos penetrantes, ISO
- ISO 9934-1:2016 — Princípios gerais da inspeção por partículas magnéticas, ISO
- ISO 17640:2018 — Inspeção ultrassónica de soldaduras, ISO
- ISO 17636-1:2022 — Inspeção radiográfica com filme, ISO
- ISO 17636-2:2022 — Inspeção radiográfica com detetores digitais, ISO
- ISO 9712:2021 — Competência e certificação de pessoal de END, ISO