










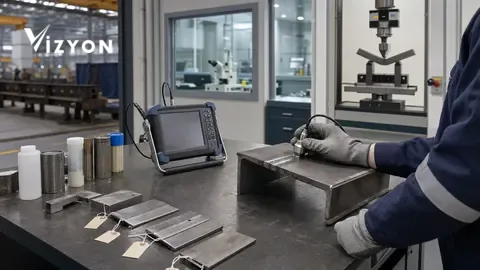
O software de inspeção destrutiva e não destrutivarelaciona, no mesmo registo de trabalho, o pedido, a amostra ou peça, o método a aplicar, o pessoal autorizado, o equipamento utilizado, a prova em bruto, a avaliação técnica e o relatório publicado. O software não realiza a inspeção nem produz decisão de conformidade; evita que se perca a cadeia de provas criada pela pessoa certa, com o método certo e o equipamento válido.
O que gere exatamente o software de inspeção?
Um bom software de inspeção não é apenas um ecrã que preenche um modelo de relatório. Torna visível, desde a abertura da ordem de trabalho até à assinatura do relatório, em que registo se baseia cada decisão técnica.
O ponto de partida é o pedido do cliente. Identifica-se a peça, a soldadura, a amostra, a instalação ou o trabalho de campo; registam-se o âmbito, o método, o documento de referência, a especificação técnica e a forma de entrega solicitada. Depois faz-se a atribuição de pessoal e equipamento. As medições, fotografias, películas, digitalizações, saídas de equipamento, resultados de amostras e notas de avaliação gerados no campo ou no laboratório são reunidos sob o mesmo trabalho. Quando a revisão técnica está concluída, é criada a versão do relatório; se houver revisão, a versão anterior não é eliminada.
O valor real desta abordagem não é «encontrar o ficheiro», mas preservar a ligação da decisão: é possível ver em conjunto a que peça pertence o relatório, porque foi escolhido determinado método, quem executou a operação, que equipamento foi utilizado, qual era o estado do equipamento nessa data e segundo que critério de aceitação o resultado foi interpretado.
A inspeção destrutiva e a não destrutiva seguem o mesmo fluxo?
Não. Pode utilizar-se uma estrutura comum de trabalho e de qualidade; mas o ciclo de vida da amostra, os campos de método, a prova em bruto e a avaliação dos resultados devem ser estruturados separadamente.
| Dimensão do registo | Inspeção não destrutiva (END) | Ensaio destrutivo (DT) |
|---|---|---|
| Elemento examinado | A peça, soldadura ou estrutura pode permanecer em serviço; o método investiga as indicações sem causar danos. | A amostra representativa pode deformar-se permanentemente, ser cortada ou romper durante o ensaio. |
| Rastreabilidade básica | Destacam-se a zona de inspeção, a superfície, o plano de varrimento, o registo de sonda/filme/imagem e da indicação. | Destacam-se o local de colheita da amostra, a sua preparação, dimensões, orientação, condicionamento e o estado após o ensaio. |
| Limite de competência | As competências do pessoal, como método, setor e nível, são verificadas antes da atribuição. | O método de ensaio, a autoridade do laboratório, os equipamentos e as funções de executor/revisor são acompanhados em separado. |
| Prova do resultado | Pode incluir fotografia, filme, radiografia digital, A-scan/varrimento, esboço da indicação e formulário de campo. | Pode incluir a curva força-extensão, a impressão de dureza, a imagem macrográfica, a fotografia da amostra e o resultado do equipamento. |
| Limite de decisão | A técnica de inspeção e o nível de aceitação não devem ser confundidos. | O resultado do ensaio deve ser avaliado segundo os critérios da norma de produto/fabrico aplicável ou da especificação. |
A ISO 17635:2025 aborda a seleção do método de END para soldaduras em materiais metálicos em função de variáveis como o requisito de qualidade, o material, a espessura da soldadura, o processo de soldadura e o âmbito da inspeção. A norma sublinha também que o nível de inspeção e o nível de aceitação não são, diretamente, o mesmo conceito. Do lado destrutivo, a ISO 5173:2023 define o ensaio de dobragem e a ISO 9015-1 define o ensaio de dureza em juntas soldadas por arco. Esta distinção explica por que razão um único campo de “resultado do ensaio” no software não é suficiente.
Como é verificada a competência do pessoal no momento da atribuição?
Guardar apenas o ficheiro do certificado na ficha do pessoal não é suficiente. Método, setor, nível, validade, função e autorização interna da organização devem ser verificados em conjunto.
A ISO 9712:2021 estabelece os requisitos de qualificação e certificação do pessoal industrial de END para emissão acústica, correntes de Foucault, estanquidade, método magnético, penetrantes, radiográfico, ultrassónico, visual e outros métodos especificados. Isto mostra que a afirmação “tem certificado de END” não é, por si só, suficiente. Ao atribuir trabalho, o software deve comparar o método e o setor da tarefa com o âmbito registado do técnico e avisar quanto a pessoal com certificado caducado, fora do âmbito ou sem autorização interna concluída.
O nível, isoladamente, também não significa autoridade automática de decisão. O procedimento da organização, o contrato, o âmbito da acreditação e as responsabilidades exigidas pelo método em causa são ponderados em separado. Por isso, o sistema deve registar as condições verificadas e, se existir, a aprovação de exceção, em vez de “declarar a pessoa apta”.
- O âmbito de método e setor do pessoal corresponde à ordem de trabalho?
- A data de validade do certificado abrange o dia em que o trabalho é realizado?
- A autorização interna e a descrição de funções estão atualizadas?
- Existem evidências monitorizadas pela organização, como aptidão visual, formação ou continuidade?
- As funções de executor, avaliador e aprovação estão separadas segundo o procedimento da organização?
Limite de competência: O software não substitui a entidade que emite o certificado do pessoal nem a autoridade de acreditação. Torna o registo visível, aplica a regra de atribuição e mantém o rasto da decisão de autorização tomada por uma pessoa.
Como é ligada a rastreabilidade do equipamento ao relatório?
A ficha do equipamento deve estar ligada ao registo real de utilização do relatório com identificador único, número de série, campo de aplicação, registos de calibração ou verificação, estado de manutenção e datas de validade.
A ISO/IEC 17025:2017 abrange os requisitos para o funcionamento competente, imparcial e consistente dos laboratórios de ensaio e calibração. A ISO/IEC 17020:2026 destaca a competência, a imparcialidade e o funcionamento consistente dos organismos de inspeção; a nova edição reforça também as disposições relativas ao controlo de dados e informação. Estas estruturas exigem do software mais do que a instrução “carregar um PDF”: é necessário que o equipamento utilizado tenha sido realmente selecionado para esse trabalho, que o seu estado possa ser avaliado face à data da tarefa e que as alterações posteriores deixem rasto.
Mesmo que uma data de calibração pareça válida, a gama de medição aplicável, o acessório, a sonda, o bloco de referência ou o resultado da verificação intercalar do equipamento podem não ser adequados à tarefa. O sistema deve aplicar as regras aprovadas pela organização e não deve derivar a adequação técnica apenas da data. Se o utilizador selecionar o equipamento por exceção, devem ficar registados a justificação, a pessoa que aprova e a prova adicional.
Como evitar a confusão entre amostras e peças?
Cada trabalho deve ser acompanhado em cadeia com elementos distintivos como a designação do cliente, o projeto, o identificador da peça ou soldadura, o local de colheita da amostra, a orientação e um código de barras/QR único.
Nos trabalhos de ensaios destrutivos, a ligação da amostra à peça principal é particularmente crítica. Quando a amostra é cortada, regista-se de que cordão de soldadura, em que orientação e em que posição foi colhida, os tratamentos de preparação e o estado após o ensaio. Nos trabalhos de END, destacam-se a superfície de inspeção, a zona de varrimento, o número da soldadura, a posição de linha/isométrica ou a referência fotográfica. Quando existem peças semelhantes no mesmo projeto, confiar apenas no nome do ficheiro pode levar a ligar a prova errada ao relatório errado.
A solução prática consiste em gerar o identificador quando a ordem de trabalho é aberta, ler a etiqueta no campo ou na receção e fazer com que a fotografia, o resultado do equipamento e o relatório herdem automaticamente esse identificador. Se a etiqueta não puder ser lida, é possível uma seleção manual, mas essa seleção deve ser salvaguardada por uma segunda verificação ou por um passo de justificação.
Porque razão a norma de método e o critério de aceitação devem ser mantidos separados?
O documento que descreve como realizar a inspeção e o documento que determina se o resultado é aceite podem não ser o mesmo; o software deve manter as duas referências em campos separados.
Por exemplo, a ISO 9934-1:2016 aborda os princípios gerais da inspeção por partículas magnéticas, a preparação da superfície, as técnicas de magnetização, o meio de deteção e o registo e interpretação dos resultados; não define critérios de aceitação. A ISO 3452-1:2021 também define, para a inspeção por líquidos penetrantes, o método de deteção de descontinuidades abertas à superfície, mas não constitui por si só um critério de aceitação. Da mesma forma, nas aplicações radiográficas ou ultrassónicas, a técnica, o nível de inspeção e o nível de aceitação podem provir de referências diferentes.
O relatório deve conseguir responder no software a pelo menos três perguntas distintas: que método/técnica foi aplicado? Que nível e âmbito de inspeção foram utilizados? Segundo que critério de aceitação o resultado foi avaliado? Reunir estes campos numa única caixa de “norma” gera ambiguidade em auditorias e na revisão técnica.
Como são guardados em conjunto o relatório, a revisão e a prova bruta?
Quando o relatório publicado é alterado, a versão anterior deve ser preservada; o motivo, o âmbito e a aprovação da alteração e a ligação ao novo relatório devem ficar claramente indicados.
O número do relatório, a primeira publicação e o número de revisão podem ser geridos separadamente. O formulário de campo bruto, o resultado do equipamento, as imagens e o registo de avaliação não têm de ser incorporados no PDF do relatório, mas devem ser ligados ao relatório com as permissões de acesso protegidas. Assim, mantém-se um relatório simples para o cliente e um ficheiro de prova completo para a equipa técnica.
A assinatura eletrónica ajuda a verificar tecnicamente o signatário e se o documento foi alterado após a assinatura; não garante por si mesma a exatidão técnica do conteúdo da inspeção nem o âmbito da acreditação. Este limite deve estar explícito também no ecrã de validação do relatório. Na página da solução Vizyon NDT e DT pode ver no produto a correspondência dos formulários por método, da competência do pessoal, da cadeia de equipamentos e do fluxo de relatórios com assinatura eletrónica.
Que cenário deve ser testado ao escolher software de inspeção?
Na decisão de compra, executar do início ao fim, em modo piloto, um trabalho real de END e um de ED é mais elucidativo do que o ecrã de apresentação.
- Abra, como ordens de trabalho separadas, uma inspeção UT e um ensaio de dobragem ou de dureza no mesmo projeto.
- Tente atribuir um técnico cujo âmbito de método e função não corresponde à tarefa; veja como o sistema avisa.
- Selecione um equipamento com a validade expirada ou inadequado para o trabalho; verifique o fluxo de exceção.
- Compare o identificador da amostra/peça com a fotografia de campo, o resultado do equipamento e o relatório.
- Revise o relatório; verifique se a versão anterior, a justificação e o estado da assinatura foram preservados.
- Exporte as provas de pessoal, equipamento e relatório numa vista de ficheiro único para a auditoria.
Para ver a sequência geral de digitalização, consulte o guia de digitalização do processo de controlo periódico , que também pode consultar. Se quiser definir em conjunto o âmbito do piloto adequado à sua organização, um pedido de demonstração pode ser criado.
Perguntas frequentes
Os END e ED podem ser geridos no mesmo modelo de relatório?
A capa e os campos do cliente podem ser partilhados; mas os campos de método, o ciclo de vida da amostra, a prova bruta e as secções de avaliação devem ser geridos em modelos separados.
Qualquer pessoa com certificado ISO 9712 pode ser atribuída a qualquer trabalho de END?
Não. Método, setor, nível, validade, autorização interna da organização e condições específicas do trabalho devem ser verificados em conjunto.
Um equipamento com data de calibração válida é automaticamente adequado?
A data isoladamente não é suficiente. A gama do equipamento, a sonda ou acessórios, as verificações intercalares, o estado de manutenção e os requisitos do método da tarefa também devem ser avaliados.
O software deve decidir automaticamente a aceitação ou rejeição?
O software pode comparar os critérios definidos e gerar avisos; a avaliação técnica e a decisão final devem permanecer na responsabilidade da pessoa competente e segundo o procedimento da organização.
O relatório com assinatura eletrónica é prova de acreditação?
Não. A assinatura eletrónica fornece prova técnica da integridade do documento e do signatário; o âmbito da acreditação e a competência técnica são verificados em separado.
Fontes
- ISO 9712:2021 — Qualificação e certificação de pessoal de END, ISO
- ISO 17635:2025 — Regras gerais para a inspeção não destrutiva de soldaduras, ISO
- ISO/IEC 17020:2026 — Requisitos para organismos de inspeção, ISO
- ISO/IEC 17025:2017 — Competência de laboratórios de ensaio e calibração, ISO
- ISO 5173:2023 — Ensaios de dobragem de juntas soldadas em materiais metálicos, ISO
- ISO 9015-1:2001 — Ensaio de dureza em juntas soldadas por arco, ISO
- ISO 3452-1:2021 — Princípios gerais da inspeção por líquidos penetrantes, ISO
- ISO 9934-1:2016 — Princípios gerais da inspeção por partículas magnéticas, ISO
- Candidaturas à Acreditação de Organismos de Certificação de Pessoal — TÜRKAK (ISO/IEC 17024 e documentos de candidatura relacionados)